 1 / 12
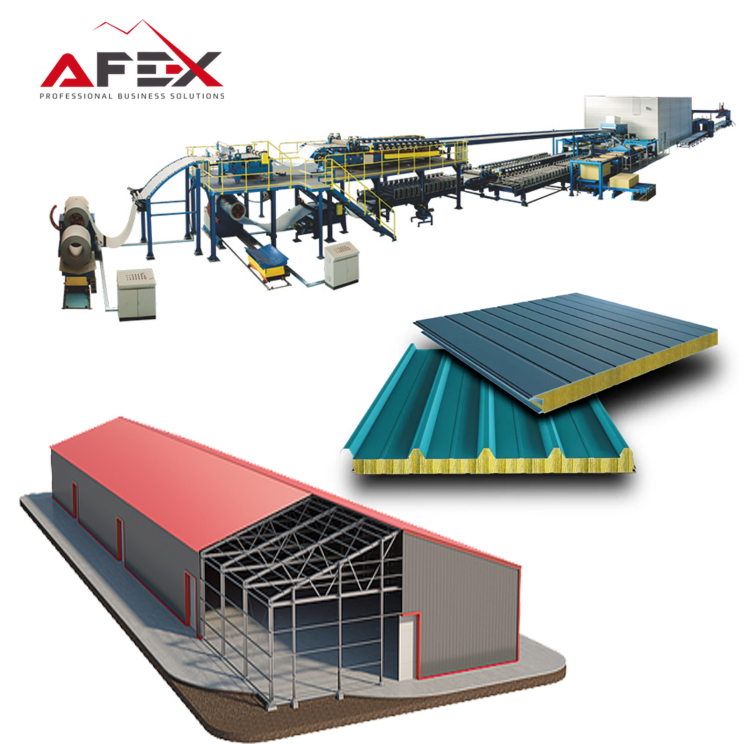
Линия по производству сэндвич-панелей из ПУ
300 м 2 · 720 000м 2 · Около 5 м/мин
- производственная мощность 1 час
- 300 м 2
- Производственная мощность 1 год (300 рабочих дней)
- 720 000м 2
- Скорость производства
- Около 5 м/мин
- Мощность
- 380 В/50 Гц или 440 В/50 Гц
- Мощность, необходимая для перемещения
- Около 2*7,5 кВт
- Годовой объем производства
- Около 600 000 м2
Описание
Об оборудовании
Общие показатели

- Скорость производства
- Около 5 м/мин (стандарт T 50 мм)
- производственная мощность 1 час
- 300 м 2
- Объем производства за 1 день (при рабочем времени 8 часов)
- 2 400 м 2
- Производственная мощность 1 год (300 рабочих дней)
- 720 000м 2
- Эффективность 80%
- 576 000м 2
- Годовой объем производства
- Около 600 000 м2 (при работе в одну смену)
- При двухсменном режиме работы
- 1 000 000 м 2
Узел 2

- Размер земельного участка, необходимого для установки данной линии (Минимальный)
- Мин. 100м (длина)*30м (ширина)*7м (высота)
- Необходимое количество рабочих
- 6-8 рабочих
- Производственная мощность продукта
- Около 6 м в минуту Максимум 10 м (данный показатель для изделия толщиной 50 мм)
- Заводская температура
- 15°C ~ 25°C
- Относительная влажность
- 60~70%
- Общее потребление электроэнергии
- Около 300 кВт без системы отопления
- Напряжение
- 380 В/50 Гц или 440 В/50 Гц
- Устойчивость к напряжению
- ±5%
- Напряжение освещения шкафа управления
- 220 или 110 В переменного тока
Контурный рисунок линии

- Рулон (сырье)
- Цветной сталь
- Толщина рулона (стального листа)
- Поверхность наружного слоя: 0,4-0,7 мм. Поверхность внутреннего слоя: 0,4-0,7 мм.
- Вес Рулона
- Максимум 7 тонн
- Толщина рулона
- 1070, 1200(1207), 1220мм (3-4 марки стали)
- Длина оборудования
- Около 40 м
- Внутренний диаметр рулона
- Æ508мм
- Внешний диаметр рулона
- Максимум Æ1100 мм
- Скорость вращения
- 0 м ~ 8 м/мин
- Гидравлическое давление
- Максимум 150 кг/см2
- Пневматическое давление
- Около 4~9 кг/см2
- Источник электроэнергии
- 380 В или 440 В*50 Гц
- Линия перехода (высота)
- 1250 мм над землей
- Тип панели
- Безболтовая панель, панель крыши
- Длина панели
- Минимум 2000 мм~Максимум 15 000 мм
- Ширина панели
- 1,000 мм
- Толщина панели
- 35~150 мм
- Особенности вспенивающего оборудования
- ПУ/ПИР-цифровое оборудование
- Плотность пены
- Около 35~50 кг/м3
- Единица измерения
- Насосная система высокого давления (2 или 4 комп.)
- Давление пенообразования
- Максимум 0,5 бар/см2
- Размер растения
- Минимум 100 м (длина) * 30 м (ширина) * 7 м (высота)
- Фото производства
- Примерно 6 м/мин, максимум 10 м/мин при толщине 50 мм.
- Длина двух ремней
- 24 000 мм (24 м)
- Высота, необходимая для работы
- Минимум 7 м
- Воздушный компрессор
- Минимум 10 л.с.
- Давление воздуха
- Около 4~10 бар
- Заводская температура
- 15 0 C ~ 25 0 C
- Температура хранения полиуретанового бака
- 22 0 C ~ 25 0 C
- Относительная влажность
- 60-70%
- Общее потребление электроэнергии
- За исключением системы отопления мощностью около 300 кВт.
- Мощность
- 380 В/50 Гц или 440 В/50 Гц
- Устойчивость к напряжению
- ±5%
- Частота (допуск)
- 50 Гц (±1%)
- Панель управления Напряжение освещения
- 220 или 110 В переменного тока
- Напряжение клапана и датчика
- 24 В постоянного тока
- ПЛК
- ПЛК Сименс или Мицубиси
- Аварийный передатчик
- Минимум 7 передатчиков на общей линии.
Узел 4

- Тип оборудования
- 4-колесное оборудование с гидравлическим приводом
- Вес рулона
- Максимум 7 тонн
- Ширина рулона
- Максимум 1255 мм
- Материал основной части
- Сварная железная конструкция
Узел 5

- Грузоподъемность
- Максимум 7 тонн
- Расстояние открытия и закрытия слайдера
- Æ482 ~ Æ517мм
- Мил
- Æ260 мм
- Слайдерный привод
- Мотор-редуктор переменного тока 2,2 кВт
- Курносый рулон
- Æ200 мм × 400 мм (с резиновым покрытием)
- Барабанный тормоз
- Ручной тормоз колеса диаметром 400 мм × 100 мм.
- Подъем верхнего рулона
- Воздушный цилиндр

Узел 6

- Скорость резки
- 0,5 секунды
- Объём
- 1,0 мм (Т) * 1250 мм (Д)
- Тип резки
- Воздушный цилиндр
- Основная рама
- Сварная стальная конструкция
- Роликовый вал
- Æ70 мм × макс. 1300 мм (Д)
 Профилегибочная машина с верхним валком - фиксированной ширины (1000 мм)
Верхняя профилегибочная машина в первую очередь отвечает за формирование формы обеих сторон нижнего рулона (стальных пластин) для использования в качестве соединительных частей кровельных и стеновых (в том числе внутренних) панелей.
Его можно легко изменить, если для производства потребуются панели различной формы.
Стационарное редукционное устройство удобно расположено на раме ходовой части, что позволяет осуществлять быструю замену профилегибочных агрегатов.

 Нижние стальные профилирующие блоки, крыша с 4 отсеками и безболтовая панель из нержавеющей стали (холодная камера)
Тип установки – подвижный рельсовый.


 Система предварительного подогрева с электрическим нагревателем
Это устройство используется для умеренного нагрева верхних и нижних стальных пластин.
температура после процесса формования рулона.
Поскольку полиуретан вступает в химическую реакцию при умеренном нагревании, процесс нагрева стали
лист активирует полиуретан и образует клеевое соединение между стальным листом
пенополиуретановый пол прочнее.
Механизм нагрева представляет собой поток воздуха, нагретый газовым или электронагревателем и направляемый к нему.
верхняя и нижняя стальные пластины.
Датчик температуры крепится на верхнем и нижнем кронштейнах, что облегчает установку.
Фактическую температуру можно отрегулировать до любой желаемой температуры.
Корпус туннельного типа с подогревом воздуха для предотвращения потерь тепла.
подается непосредственно в туннель.
Температура стальных пластин после предварительного нагрева составляет в среднем 40 ~ 60°С. Выше
температура может привести к более ранней реакции полиуретана и получению панели более низкого качества.
Характер. Циркуляционный воздух: Макс. 90 ° C, регулируемый
Температура стальной пластины: 40°C ~ 60°C.
Тип регулирования температуры: Автоматический. управление
Размер помещения для обогрева: около 4 м (Д) × 3 м (Ш) × 3,5 м (В)
Тепловая мощность: 40 кВт
Метод нагрева: Электрический нагреватель
 Чиллер (30RT)
Давление распределения составляет максимум 200 бар/мин.
Производительность каждого насоса - Макс. 32 л/мин при 50 Гц.
Требуемый уровень вязкости-Макс. 2000 мПас
 Система шпал через стальные панели для нижней профилегибочной машины:


 Аппаратная функция:
 Осциллирующее действие перемешивающей части важно для достижения оптимальных результатов.
Наносится на нижний покровный слой полиуретанового компаунда.
Это оборудование приводится в движение серводвигателем переменного тока и зубчатым ремнем, обеспечивая свободное программируемое колебательное движение по всей ширине панели. При работе этой детали практически не слышен шум, что существенно влияет на стабильную работу оборудования.
При движении можно регулировать скорость, ширину и уровень вибрационного движения.
Вы также можете выбрать отдельную скорость для каждого типа создаваемой панели при графическом отображении состояния скорости на мониторе.
Эта система гарантирует, что производство каждого типа панелей будет иметь постоянное количество и качество после определения оптимальных характеристик вибрации.
В частности, для кровельных панелей с глубокими отсеками скорость вибрации можно выбирать, скорость перемешивающей части снижается по мере продвижения через глубокие отсеки. В этом случае на глубокие участки наносится (заливается) больше пены, чтобы предотвратить перепады плотности, а также предотвратить слипание панелей.
Двойная ленточная конвейерная система --- 24 м:
Смесь ПУ-компонентов, нанесенная на нижний слой покрытия, подается внутрь и синхронизируется с облицовочным слоем по двусторонней панели для активации.Это устройство является наиболее важной частью и играет ключевую роль в обеспечении соответствия сэндвич-панели самым высоким стандартам. , играет
Это оборудование в основном состоит из приводного двигателя, верхних и нижних планок, гидравлического цилиндра повышенного давления, а также боковой панели и бокового блока для предотвращения полиуретана.
Важнейшими деталями этого устройства являются ламели, требующие точной обработки металла.
требует максимально точной степени равенства и изменения процессов и единиц.
Боковые уплотнительные цепи с обеих сторон герметизируют пену и выдерживают боковое давление пены. Поскольку давление вспенивания полиуретана очень велико, для управления пенообразованием необходимы несколько гидравлических цилиндров.
Гидравлический цилиндр предназначен для перемещения верхнего ленточного конвейера вверх и вниз на нужную толщину панели.
Узел 7

- Длина между осями колес
- 24 000 мм
- Высота нижнего цепного ремня
- Примерно 1250 мм
- Ширина пластины
- 220 мм
- Длина пластины
- 1 350 мм
- Толщина пластины
- Около 10~12 мм
- Количество тарелок между каждым отделом
- Около 500 из них
- Расстояние подъема верхнего цепного ремня (требуется при ремонте
- Максимум 300 мм
- Толщина панели
- Минимум 35~максимум 220 мм
- Время подъема верхнего цепного ремня (на максимальную высоту)
- Около 1 минуты
- Мощность, необходимая для перемещения
- Около 2*7,5 кВт
- Требования к питанию для устройства с винтовым разъемом
- Около 7,5 кВт
- Максимальная скорость
- 8ммин
Система обогрева двухленточного конвейера

- Устройство
- Система циркуляции воздуха с помощью электрического отопления или газа
- Количество циркулирующего воздуха
- Около 18,0003 м/ч
- Тип контроля температуры
- Автоматический контроль
- Часть защиты от холода/шума
- Стеклянная панель толщиной 50 мм.
- Нагревательная часть
- С помощью электронагревателя или газа
- Двигатель системы вентиляции
- 15 кВт, двигатель переменного тока
- Производительность вентиляции
- 420м 3 /минуту
- Температура пластины
- +40 0 C~+70 0 C
- Максимальная температура циркуляции воздуха
- +120 0 C


 С левой и правой стороны установлено боковое направляющее устройство, которое предотвращает выталкивание ПУ компонента с сильным подъемным давлением из панели боковыми блоками.
При регулировке ширины панели необходимо закрепить одно из двух боковых направляющих устройств, затем другое боковое направляющее устройство.Два ремня переносятся на внутреннюю сторону конвейера. Боковая сварочная часть:
 Это устройство предназначено для предотвращения протекания компонента ПУ через штабель со стороны панели, а когда двухленточный конвейер прижимает пенополиуретан и транспортирует панель ПУ, этот процесс осуществляют пластиковые блоки.
Также должен быть включен автоматический регулятор температуры с устройством защиты от перегрева.Устройство управления штабелем пластиковых блоков синхронизировано с двумя ленточными конвейерами, поэтому они движутся с одинаковой скоростью. Ленточно-пильное оборудование для резки сэндвич-панелей ПУ для кровли: Скорость резки должна быть синхронизирована с транспортировкой панели.Этот режущий аппарат может управляться вручную или с помощью автоматического управления.
Портал установлен сзади, а распиловочный агрегат расположен с правой стороны производственной линии. В этом случае также можно использовать ленточную пилу. Торцовочный станок сконструирован таким образом, что ленточную пилу можно заменить, и на этом этапе производство останавливается, поскольку замена занимает всего 1-2 минуты. полосовая линия передает сэндвич-панели с заданной скоростью.
На поворотном валу двухленточного конвейера установлен инкрементный энкодер, импульсы передаются на микропроцессорное управление пилой.
Отрезная пила ожидает сигнала запуска в зависимости от длины панели, а затем ускоряет ось X до максимальной скорости.
После того, как управление скоростью и смещением синхронизировано, зажимы с пневматическим приводом зажимают переднюю и заднюю часть панели, а затем ленточная пила делает первый рез слева направо на передней стороне.
Полотно пилы повернуто под углом +90. Пильный агрегат находится в движении до тех пор, пока вторая часть полотна также не выйдет из реза. Распиленная панель лежит на ненаправленном роликовом конвейере и толкается панелью, поступающей из рабочей зоны пилы.
Режущая пила возвращается в исходное положение на максимальной скорости и поворачивается примерно на 180 градусов. В этом случае режущая пила ожидает следующего сигнала запуска (в зависимости от длины сэндвич-панели) и описанная выше процедура начинается заново.
Теперь направление резания меняется справа налево. Пульт управления расположен снаружи корпуса и обеспечивает автоматическую резку, которая задается работниками при наличии информации о длине и количестве панели.
Узел 9

- Скорость резки оборудования
- 10~50 мминуту
- Ширина резки
- Максимум 1300 мм
- Толщина резки
- Максимум 200 мм
- Диаметр нижних колес
- Около 2000 мм
- Ширина режущей пилы
- 16~25 мм
- Длина пилы
- Около 7300 мм
- Точность резки
- ±2 мм
- Точность угла
- ±1 мм шириной на панели 1000
- Минимальная ширина резки
- 2000 мм при скорости 6 м/мин
- Толщина панели
- 35~200 мм
- Максимальная производственная скорость оборудования
- 10мминуту
Устройство для резки панели крыши

- Угол резания
- 100~300 мм
- Скорость резки
- С той же скоростью, что и ножовка
- Ширина резки
- Максимум 1300 мм
- Толщина резки
- 30~200 мм
- Диаметр
- Около 400 мм

Панель управления

- Рабочая мощность
- 3 × 380 В или 440 В, 50 Гц
- Напряжение
- 220 В, 50 Гц
- Клапан
- 24 В постоянного тока


Быстрый запрос цены
Оставьте имя и номер телефона — остальное уточнит наш специалист.
ОборудованиеЛиния по производству сэндвич-панелей из ПУВаши данные не передаются третьим лицам
Технические характеристики
Данные предоставлены производителем; конфигурация может меняться под заказ.
Общие показатели
7 параметров- Скорость производства
- Около 5 м/мин (стандарт T 50 мм)
- производственная мощность 1 час
- 300 м 2
- Объем производства за 1 день (при рабочем времени 8 часов)
- 2 400 м 2
- Производственная мощность 1 год (300 рабочих дней)
- 720 000м 2
- Эффективность 80%
- 576 000м 2
- Годовой объем производства
- Около 600 000 м2 (при работе в одну смену)
- При двухсменном режиме работы
- 1 000 000 м 2
Узел 2
9 параметров- Размер земельного участка, необходимого для установки данной линии (Минимальный)
- Мин. 100м (длина)*30м (ширина)*7м (высота)
- Необходимое количество рабочих
- 6-8 рабочих
- Производственная мощность продукта
- Около 6 м в минуту Максимум 10 м (данный показатель для изделия толщиной 50 мм)
- Заводская температура
- 15°C ~ 25°C
- Относительная влажность
- 60~70%
- Общее потребление электроэнергии
- Около 300 кВт без системы отопления
- Напряжение
- 380 В/50 Гц или 440 В/50 Гц
- Устойчивость к напряжению
- ±5%
- Напряжение освещения шкафа управления
- 220 или 110 В переменного тока
Контурный рисунок линии
37 параметров- Рулон (сырье)
- Цветной сталь
- Толщина рулона (стального листа)
- Поверхность наружного слоя: 0,4-0,7 мм. Поверхность внутреннего слоя: 0,4-0,7 мм.
- Вес Рулона
- Максимум 7 тонн
- Толщина рулона
- 1070, 1200(1207), 1220мм (3-4 марки стали)
- Длина оборудования
- Около 40 м
- Внутренний диаметр рулона
- Æ508мм
- Внешний диаметр рулона
- Максимум Æ1100 мм
- Скорость вращения
- 0 м ~ 8 м/мин
- Гидравлическое давление
- Максимум 150 кг/см2
- Пневматическое давление
- Около 4~9 кг/см2
- Источник электроэнергии
- 380 В или 440 В*50 Гц
- Линия перехода (высота)
- 1250 мм над землей
- Тип панели
- Безболтовая панель, панель крыши
- Длина панели
- Минимум 2000 мм~Максимум 15 000 мм
- Ширина панели
- 1,000 мм
- Толщина панели
- 35~150 мм
- Особенности вспенивающего оборудования
- ПУ/ПИР-цифровое оборудование
- Плотность пены
- Около 35~50 кг/м3
- Единица измерения
- Насосная система высокого давления (2 или 4 комп.)
- Давление пенообразования
- Максимум 0,5 бар/см2
- Размер растения
- Минимум 100 м (длина) * 30 м (ширина) * 7 м (высота)
- Фото производства
- Примерно 6 м/мин, максимум 10 м/мин при толщине 50 мм.
- Длина двух ремней
- 24 000 мм (24 м)
- Высота, необходимая для работы
- Минимум 7 м
- Воздушный компрессор
- Минимум 10 л.с.
- Давление воздуха
- Около 4~10 бар
- Заводская температура
- 15 0 C ~ 25 0 C
- Температура хранения полиуретанового бака
- 22 0 C ~ 25 0 C
- Относительная влажность
- 60-70%
- Общее потребление электроэнергии
- За исключением системы отопления мощностью около 300 кВт.
- Мощность
- 380 В/50 Гц или 440 В/50 Гц
- Устойчивость к напряжению
- ±5%
- Частота (допуск)
- 50 Гц (±1%)
- Панель управления Напряжение освещения
- 220 или 110 В переменного тока
- Напряжение клапана и датчика
- 24 В постоянного тока
- ПЛК
- ПЛК Сименс или Мицубиси
- Аварийный передатчик
- Минимум 7 передатчиков на общей линии.
Узел 4
4 параметров- Тип оборудования
- 4-колесное оборудование с гидравлическим приводом
- Вес рулона
- Максимум 7 тонн
- Ширина рулона
- Максимум 1255 мм
- Материал основной части
- Сварная железная конструкция
Узел 5
7 параметров- Грузоподъемность
- Максимум 7 тонн
- Расстояние открытия и закрытия слайдера
- Æ482 ~ Æ517мм
- Мил
- Æ260 мм
- Слайдерный привод
- Мотор-редуктор переменного тока 2,2 кВт
- Курносый рулон
- Æ200 мм × 400 мм (с резиновым покрытием)
- Барабанный тормоз
- Ручной тормоз колеса диаметром 400 мм × 100 мм.
- Подъем верхнего рулона
- Воздушный цилиндр
Узел 6
5 параметров- Скорость резки
- 0,5 секунды
- Объём
- 1,0 мм (Т) * 1250 мм (Д)
- Тип резки
- Воздушный цилиндр
- Основная рама
- Сварная стальная конструкция
- Роликовый вал
- Æ70 мм × макс. 1300 мм (Д)
Узел 7
12 параметров- Длина между осями колес
- 24 000 мм
- Высота нижнего цепного ремня
- Примерно 1250 мм
- Ширина пластины
- 220 мм
- Длина пластины
- 1 350 мм
- Толщина пластины
- Около 10~12 мм
- Количество тарелок между каждым отделом
- Около 500 из них
- Расстояние подъема верхнего цепного ремня (требуется при ремонте
- Максимум 300 мм
- Толщина панели
- Минимум 35~максимум 220 мм
- Время подъема верхнего цепного ремня (на максимальную высоту)
- Около 1 минуты
- Мощность, необходимая для перемещения
- Около 2*7,5 кВт
- Требования к питанию для устройства с винтовым разъемом
- Около 7,5 кВт
- Максимальная скорость
- 8ммин
Система обогрева двухленточного конвейера
9 параметров- Устройство
- Система циркуляции воздуха с помощью электрического отопления или газа
- Количество циркулирующего воздуха
- Около 18,0003 м/ч
- Тип контроля температуры
- Автоматический контроль
- Часть защиты от холода/шума
- Стеклянная панель толщиной 50 мм.
- Нагревательная часть
- С помощью электронагревателя или газа
- Двигатель системы вентиляции
- 15 кВт, двигатель переменного тока
- Производительность вентиляции
- 420м 3 /минуту
- Температура пластины
- +40 0 C~+70 0 C
- Максимальная температура циркуляции воздуха
- +120 0 C
Узел 9
11 параметров- Скорость резки оборудования
- 10~50 мминуту
- Ширина резки
- Максимум 1300 мм
- Толщина резки
- Максимум 200 мм
- Диаметр нижних колес
- Около 2000 мм
- Ширина режущей пилы
- 16~25 мм
- Длина пилы
- Около 7300 мм
- Точность резки
- ±2 мм
- Точность угла
- ±1 мм шириной на панели 1000
- Минимальная ширина резки
- 2000 мм при скорости 6 м/мин
- Толщина панели
- 35~200 мм
- Максимальная производственная скорость оборудования
- 10мминуту
Устройство для резки панели крыши
5 параметров- Угол резания
- 100~300 мм
- Скорость резки
- С той же скоростью, что и ножовка
- Ширина резки
- Максимум 1300 мм
- Толщина резки
- 30~200 мм
- Диаметр
- Около 400 мм
Панель управления
3 параметров- Рабочая мощность
- 3 × 380 В или 440 В, 50 Гц
- Напряжение
- 220 В, 50 Гц
- Клапан
- 24 В постоянного тока
Комплектация
Узлы и комплектующие в составе оборудования. Характеристики каждого — в разделе выше.
- 01
- 02
Система обогрева двухленточного конвейера
9 параметров
- Количество циркулирующего воздуха: Около 18,0003 м/ч
- Часть защиты от холода/шума: Стеклянная панель толщиной 50 мм
- 03
Устройство для резки панели крыши
5 параметров
- Угол резания: 100~300 мм
- Ширина резки: Максимум 1300 мм
- 04
Доставка и запуск
От консультации до запуска — четыре этапа по договору.
Консультация
Определяем задачу, подбираем конфигурацию и готовим КП.
Договор
Сроки, порядок оплаты и гарантия фиксируются в договоре.
Доставка
Оборудование доставляется от производителя до вашего объекта.
Монтаж и обучение
Наши специалисты запускают оборудование и обучают операторов.
Частые вопросы
Самые частые вопросы о доставке, договоре и отслеживании.
Можно ли отслеживать мои заказы онлайн?
Как долго будут доставляться грузы?
Какие способы доставки доступны?
Что от меня требуется для заключения договора?
Обсудим ваш проект вместе
Свяжитесь с нами за консультацией по выбору оборудования, техническим решениям и предложениям.
Следите за нами
Новое оборудование, запуск и производственные процессы — в наших официальных каналах.
Похожее оборудование

Линия по производству виноградного сока

Линия сборки хомутов для шлангов

Лазерное оборудование для резки AF-L3015 3000W
Лазерное оборудование для резки AF-L3015 3000W

портативное оборудование для маркировки металла AFEX

Оборудование для маркировки металлических поверхностей AFEX

Электрический подъемник (подходит для строительства)
