 1 / 12
Композитті арматура өндіру желісі
Композитті арматура (әйнек талшықты пластик немесе композитті арматура, оны тор деп те атайды) бүкіл әлемде құрылыста дәстүрлі болат…

Сипаттама
Жабдық туралы
Композитті арматура (әйнек талшықты пластик немесе композитті арматура, оны тор деп те атайды) бүкіл әлемде құрылыста дәстүрлі болат арматураны тұрақты түрде алмастырып келеді. FRP арматура аса берік әйнек немесе базальт талшықтары мен байланыстырғыш шайырлар қоспасынан жасалады, нәтижесінде темірден басым артықшылықтарға ие құрылыс деңгейіндегі арматура алынады. Синтетикалық шайырлар талшықтарды байланыстыратын зат ретінде қолданылады, өнімді өндіру және пайдалану кезінде талшықтарды механикалық әсерлерден және қоршаған ортаның зиянды әсерінен қорғайды.


ӨНДІРІС ПРОЦЕСІ
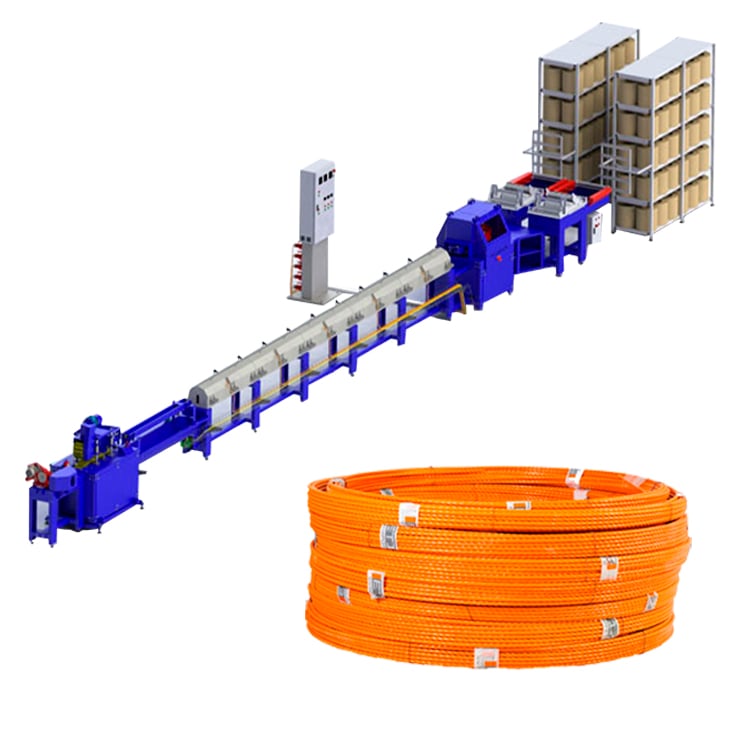
Композитті арматура өндіру процесі бірнеше негізгі кезеңнен тұрады. Алдымен үздіксіз жіптер түріндегі әйнек талшық арнайы ыдыста полимер шайырымен сіңдіріледі, оның құрамында қатайтқыш композиция бар, соның нәтижесінде өнім қатты күйге келеді. Композит толық сіңірілгенде, ровинг белгілі бір диаметрдегі шыбық алу үшін қалыптау қалыбына беріледі. Қатаюын күтпестен, бастапқы материал полимерлеу камерасы арқылы тартылып, белгілі бір температураға дейін қыздырылады. Соңында оралған әрі бекітілген композит шыбықта қабырғалы бет түзіледі. Үстіне қабырға оралған шыбық шайырлар полимерленетін кептіру камерасына кіреді. Полимерленгеннен кейін дайын арматура салқындату құрылғысына түседі, содан кейін арматура алдын ала белгіленген ұзындықтағы бөліктерге бөлінеді немесе орамдарға оралады. Өндірісте екі негізгі компонент қолданылады: қатты материал (ровинг) және байланыстырғыш қоспа (эпоксидті немесе полиэфирлі шайыр). Бұл компоненттердің арақатынасы шамамен 80/20 құрайды. Дайын арматурада ровинг механикалық жүктемелерді қабылдайды, ал шайыр матрица қызметін атқарады, жүктемені арматураның бүкіл ұзындығы бойынша біркелкі таратады және арматураны сыртқы факторлардан қорғайды. Өндіріс желісі ерекше сипаттамаларға ие қоймада орнатылуы тиіс. Оның ұзындығы кемінде 50 метр, төбе биіктігі кемінде 2,5 метр (ұсынылатын биіктік кемінде 3 метр), жабдық орналасатын алаңдағы биіктік айырмасы 4-5-тен аспауы керек. Ауаны шығаратын желдету минутына кемінде 200-250 литр болуы керек. Бокс ішіндегі ауа температурасы кемінде 16-18 °С болуы тиіс. Өндіріс процесі үшін бізге келесі шикізаттар қажет: 1) Әйнек талшықты жіп 2) Шайыр 3) Қатайтқыш 4) Үдеткіш сұйықтық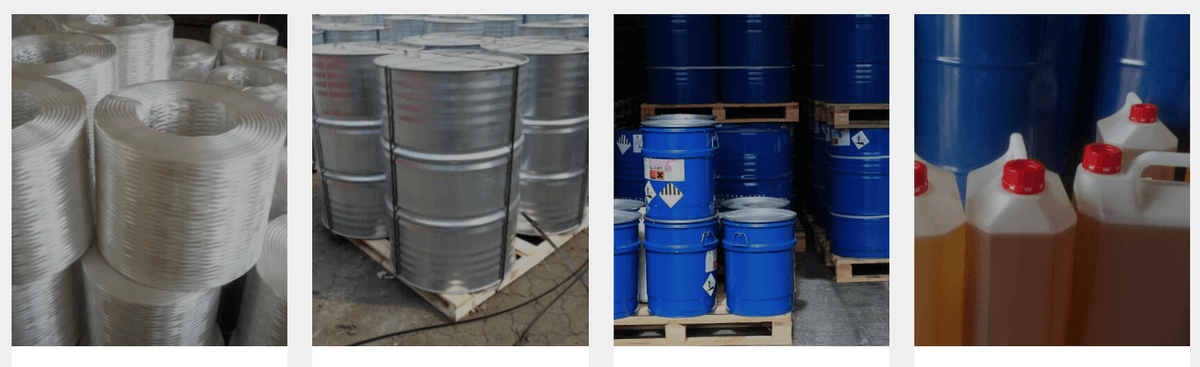
 ӨНДІРІС КЕЗЕҢДЕРІ
1. Әйнек талшықты жіп бобиналарына арналған арнайы ілгекті бөлік
2. Әйнек талшықты жіптерді қыздыру бөлімі
3. Жылумен шайыр сіңдіру бөлігі
4. Қалыптау бөлігі
5. Полимерлеуге арналған арнайы пеш
7. Тарту бөлігі
8. Кесу бөлігі
9. Автоматты орамға келтіру жабдығы
Бұл бөліктерді төмендегі сызба арқылы жақсырақ түсінуге болады

1. Әйнек талшықты жіп бобиналарына арналған арнайы ілгекті бөлік
Бұл жабдық 48 дана бобинаға арналған арнайы үстелден және жіптерді ретімен беретін бөліктен тұрады. Біткен бобиналарды жаңаларына ауыстырып отыру үшін бүйір жақтары ашық қалдырылған.
2. Әйнек талшықты жіптерді қыздыру бөлімі
Бұл — қыздыру элементтері бар, жылу өткізгіштігі төмен материалдан жасалған беттік конструкциясы бар бөлік. Ол жіптерді полимер байланыстырғышпен толық сіңдіру үшін біркелкі таратуды, қыздыруды және оңтайлы ылғалдылықты қамтамасыз ету арқылы оларды тегістеуге және кептіруге арналған.
3. Жылумен шайыр сіңдіру бөлігі
Композит өндіру — қиын емес, бірақ еңбекті көп қажет ететін жұмыс. Ол үшін арнайы жабдықтар қажет. Солардың бірі — шайырға арналған арнайы ыдыс. Бұл жабдық бірнеше күрделі әйнек талшықты жіптерді қоспамен сіңдіру үшін қажет. Қондырғы боялмаған болат ыдысқа ұқсайды. Ол сүзгі ұстағыштан және суға батырылған рамадан тұрады. Шайыр сіңдіру бөлігінсіз композитті арматураларды толық өндіру мүмкін емес. Шайыр сіңдіру бөлігі арнайы тот баспайтын, сілтіге төзімді материалдан жасалған. Ыдыстың көлемі полимер байланыстырғыштың маңызды қасиеттерін (сұйықтығын, қатаю жылдамдығын, температурасын) сақтай отырып, ровингті толық сіңдіру үшін ең оңтайлы түрде жасалған, сондай-ақ соңғы қысу жүйесін пайдалану арқылы полимер шығынының азаюын қамтамасыз етеді. Құрылғы жіптерді түзету, шайыр сіңдіру және сығу үшін арналған. Ол түзету құрылғысынан, сіңдіру ваннасынан және артық қоспаны сығып шығаратын құралдан тұрады.
4. Қалыптау бөлігі
Беттік сызықтық бедерлер жасауға арналған құрылғы желінің ең маңызды тораптарының бірі. Ол тұрақты жөндеуді қажет етпейтін жоғары берік тораптарды пайдалана отырып жасалған. Әр арматура өлшемі үшін нақты орау қадамымен периодты арматураны орауға арналған. Профильді орау күшінің бұрышы мен нақты коэффициенті шыбықтың қатаң цилиндр пішінді болуын қамтамасыз етеді және ауаға қаныққан арматура шыбығынан ауаны шығарады. Периодты профильдің керілуі реттеледі, қос орау. 5 сағат үздіксіз жұмысқа арналған үлкен катушка.
5. Полимерлеуге арналған арнайы пеш
Арматура өндірісі үздіксіз болуы үшін полимерлеу пешін сатып алу қажет. Бұл құрылғының ерекшелігі — оның ішіндегі температура өте ұзақ уақыт сақталады. Пеште дайын әйнек талшықты арматураны кептіру және қалыптау циклі жүзеге асырылады. Жабдықтың төменгі бөлігі арнайы қыздыру бөліктерімен жабдықталған. Олар әдетте біркелкі орналастырылады. Арнайы бөлімшелер желдетудің дұрыс жұмыс істеуіне ықпал етеді. Туннельдік кептіру пеші — энергия үнемдейтін қасиеттері бар сенімді құрылғы. Құрылғылар қыздыру түріне қарай (газ, электр және т.б.) әртүрлі болуы мүмкін. Композитті арматура өндірісі жоғары температура әсерімен жүзеге асырылады, сондықтан шығыс жерінде дайын өнімді салқындату қажет. Әйнек талшықты арматура өндіруге арналған әр жабдық суды салқындату құрылғысымен жабдықталған, онда температураның күрт өзгеруін және өндірістегі ақауларды болдырмау үшін салқындатудың алдында ыстық дайын бұйым жылы сумен құйылады. Шығыс жеріндегі әйнек талшықты арматура қажетті тығыздыққа ие болады. Әйнек талшықты бұйымдарды дұрыс өндіру суды үнемі беру қажеттігін ескере отырып, бөлменің көлемі мен тиісті коммуникацияларды таңдауға мұқият қарауды талап етеді: сумен жабдықтау, кәріз және желдету жүйесі болуы керек. Салқындатқыш сұйықтығы бар ыдыс, ол арқылы өткенде өнім біртіндеп суиды. Бұл кезеңде АКП арматурасы оңтайлы беріктік көрсеткіштеріне ие болады. Жабық суды салқындату құрылғысы арматураларды салқындатуға арналған. Ол металл рамадан, суды ағызуға арналған металл ваннадан тұрады және салқындату үшін су беретін сүзгімен және сорғымен жабдықталған
7. Тарту бөлігі
Тарту құрылғысы тарту күшін, тарту жылдамдығын анықтайды, тарту күшінің ең жоғары деңгейін белгілейді. Сондай-ақ жабдықтың тарту құрылғысы өнімнің белгіленген ең үлкен ұзындығы мен ені бойынша басқарылады. Дайын өнімнің ұзындығы жабдықты баптау арқылы белгіленеді, кесу диапазоны мен жұмысқа қажетті қуат басқарылатын кесінді бойынша жүзеге асырылады.
8. Кесу бөлігі
Дайындалған арматураны белгілі бір ұзындықта кесіп алуға арналған. Механизм екі бөліктен тұрады: жылжымалы және стационарлық. Арматура шыбығының синхронды қысылуы мен кесудің жоғары жылдамдығы арқасында кез келген технологиялық диаметрдің дәл әрі тегіс кесілген бетін қамтамасыз етеді. Кесу құрылғысы өлшеу есептегішімен басқарылады.
9. Автоматты орамға келтіру жабдығы
Автоматты орамға орау бөлігі — әйнек талшықты арматура өндірісінде орамның бір жағынан кері қайтарып, екінші жағынан жаңасын орауға мүмкіндік береді. Бұл — операторға түсетін жүктемені едәуір азайтатын және процесті автоматтандыру арқасында қызметкерлер санын қысқартуға мүмкіндік беретін тұрақты автоматты процесс. Жоғарыдағы кезеңдер арқылы біз жаңа түрдегі әйнек талшықты композитті арматураға ие боламыз. Ұмытпаңыз, біздің компания Сіз үшін әрдайым ең жақсысын ұсынады.

Өндіріс процесі
Бағаны жылдам сұрау
Атыңыз бен телефон нөміріңізді қалдырыңыз — қалғанын маманымыз нақтылайды.
 ЖабдықКомпозитті арматура өндіру желісі
Деректеріңіз үшінші тұлғаларға берілмейді
Бейне
Жабдық жұмыс үстінде.
Жеткізу және іске қосу
Кеңестен іске қосуға дейін — шарт бойынша төрт кезең.
Кеңес
Міндетті анықтап, конфигурацияны іріктеп, коммерциялық ұсыныс дайындаймыз.
Шарт
Мерзімдер, төлем тәртібі және кепілдік шартта бекітіледі.
Жеткізу
Жабдық өндірушіден сіздің нысаныңызға дейін жеткізіледі.
Монтаж және оқыту
Мамандарымыз жабдықты іске қосып, операторларды оқытады.
Жиі қойылатын сұрақтар
Жеткізу, шарт және бақылау туралы ең жиі қойылатын сұрақтар.
Тапсырыстарымды онлайн бақылап отыруға бола ма?
Жүктер қанша уақытта жеткізіледі?
Жеткізудің қандай тәсілдері бар?
Шарт жасасу үшін менен не талап етіледі?
Жобаңызды бірге талқылайық
Жабдық таңдау, техникалық шешімдер және ұсыныстар бойынша кеңес алу үшін бізбен байланысыңыз.
Бізді бақылаңыз
Жаңа жабдықтар, іске қосу және өндірістік процестер — ресми арналарымызда.
Ұқсас жабдықтар
 Қоймада бар
Құсқа арналған жем өндірудің ықшам желісі (тәулігіне 8-12 т)
Спанбонд сөмкелерін өндіру желісі
Антифриз өндіру желісі
Линолеум өндіру желісі
EPS сәндік өнімдерін шығаратын жабдық
Жылыжай пленкасын өндіру желісі
Жүзім шырынын өндіру желісі