 1 / 12
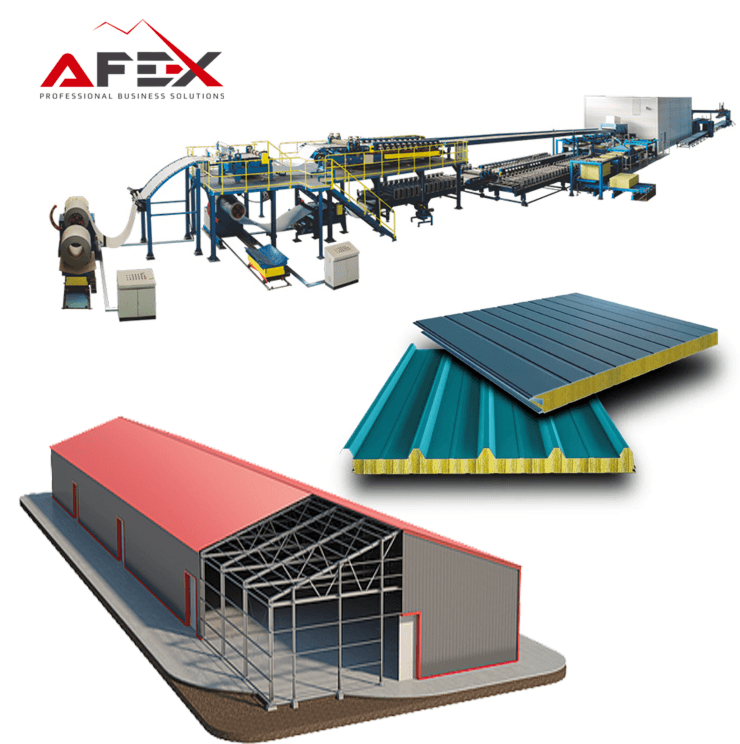
PU сэндвич-панельдер өндіру желісі
380 В немесе 440 В*50 Гц · 380 В/50 Гц немесе 440 В/50 Гц · Шамамен 2*7.5 кВт
- Электр қуат көзі
- 380 В немесе 440 В*50 Гц
- Қуаты
- 380 В/50 Гц немесе 440 В/50 Гц
- Қозғалысқа келтіруге қажетті қуат
- Шамамен 2*7.5 кВт
- Бұрандалы жалғағыш құрылғыға қажетті қуат
- Шамамен 7.5 кВт
- Жылдық өндіріс көлемі
- Шамамен 600 000 м2
- Кернеуге төзімділік
- ±5%

Сипаттама
Жабдық туралы
Жалпы көрсеткіштер
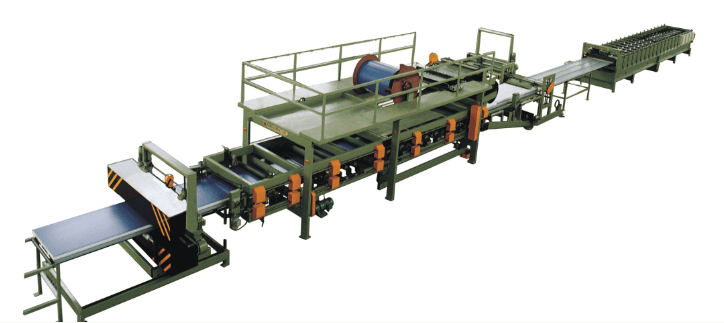
- Өндіру жылдамдығы
- Шамамен 5 м/мин (стандартты қалыңдық 50 мм)
- 1 сағаттық өндіріс көлемі
- 300 м 2
- 1 күндік өнім көлемі (8 сағаттық жұмыс уақытымен)
- 2 400 м 2
- 1 жылдық өндіріс көлемі (300 күндік жұмыс уақытымен)
- 720 000 м 2
- Тиімділік 80%
- 576 000 м 2
- Жылдық өндіріс көлемі
- Шамамен 600 000 м2 (бір ауысымдық жұмыс уақытымен)
- Екі ауысымдық жұмыс уақытымен
- 1 000 000 м 2
2-түйін
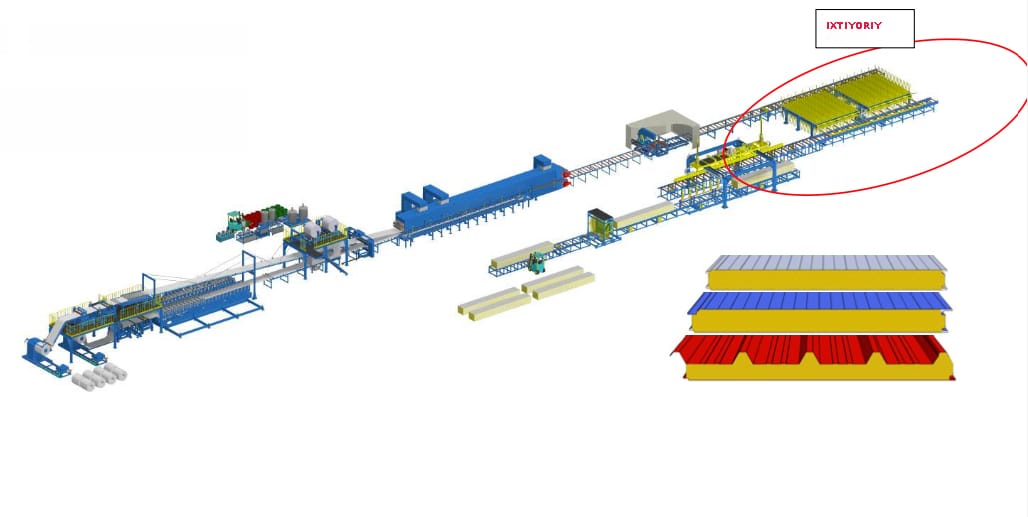
- Бұл желіні орнатуға қажетті жер алаңының өлшемі (ең аз)
- Мин. 100 м (ұзындығы)*30 м (ені)*7 м (биіктігі)
- Қажетті жұмысшылар саны
- 6-8 жұмысшыға дейін
- Өнім өндіру көлемі
- Шамамен минутына 6 м, ең көбі 10 м (бұл көрсеткіш қалыңдығы 50 мм өнім үшін)
- Зауыттағы температура
- 15°C ~ 25°C
- Салыстырмалы ылғалдылық
- 60~70%
- Жалпы электр тұтыну
- Шамамен 300 кВт, қыздыру жүйесінсіз
- Кернеу
- 380 В/50 Гц немесе 440 В/50 Гц
- Кернеуге төзімділік
- ±5%
- Басқару шкафының жарықтандыру кернеуі
- 220 немесе 110 В AC
Желінің жобалық сызбасы
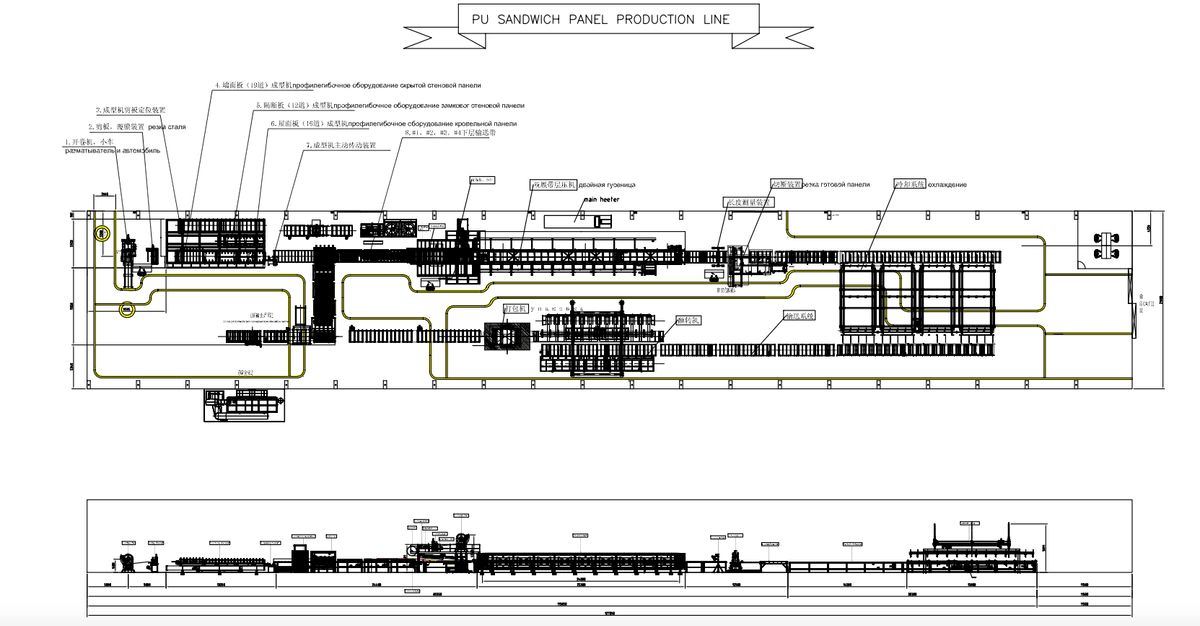
- Орам (шикізат)
- Түсті болат
- Орам (болат қабаты) қалыңдығы
- Сыртқы қабат беті: 0.4 мм-0.7 мм, ішкі қабат беті: 0.4 мм-0.7 мм
- Орам салмағы
- Ең көбі 7 тонна
- Орам ені
- 1070, 1200 (1207), 1220 мм (3-4 түрлі болат)
- Жабдық ұзындығы
- Шамамен 40 м
- Орамның ішкі диаметрі
- Ø508 мм
- Орамның сыртқы диаметрі
- Ең көбі Ø1,100 мм
- Айналу жылдамдығы
- 0 м ˜ 8 м/мин
- Гидравликалық қысым
- Ең көбі 150 кг/см 2
- Пневматикалық қысым
- Шамамен 4~9 кг/см 2
- Электр қуат көзі
- 380 В немесе 440 В*50 Гц
- Өту желісі (биіктігі)
- Жерден 1,250 мм биіктікте
- Панель түрі
- Болтсыз панель, шатыр панелі
- Панель ұзындығы
- Ең кемі 2,000 мм ~ ең көбі 15,000 мм
- Панель ені
- 1,000 мм
- Панель қалыңдығы
- 35~150 мм
- Көбіктендіру жабдығының ерекшелігі
- PU/PIR цифрлық жабдық
- Көбік тығыздығы
- Шамамен 35~50 кг/м 3
- Өлшеу бірлігі
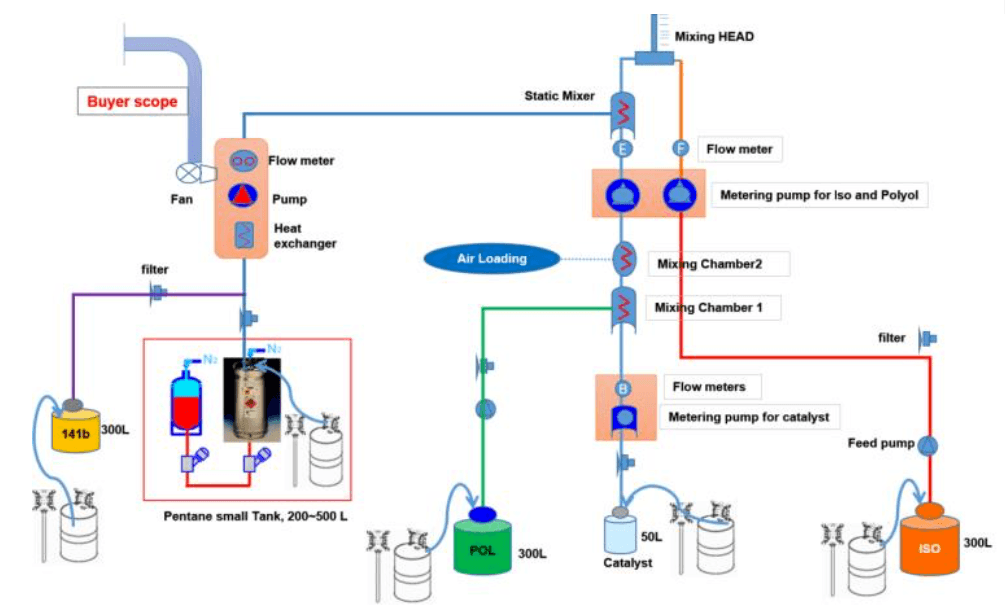
- Жоғары қысымды сорғы жүйесі (2 немесе 4 компонент)
- Көбіктендіру қысымы
- Ең көбі 0.5 бар/см 2
- Зауыттың өлшемі
- Ең кемі 100 м (ұзындығы)*30 м (ені)*7 м (биіктігі)
- Өндіріс қарқыны
- Шамамен 6 м/мин, 50 мм қалыңдықта ең көбі 10 м/мин
- Екі белдіктің ұзындығы
- 24,000 мм (24 м)
- Жұмыс үшін қажетті биіктік
- Ең кемі 7 м
- Ауа компрессоры
- Кемінде 10 а.к.
- Ауа қысымы
- Шамамен 4~10 бар
- Фабрикадағы температура
- 15 0 C ~ 25 0 C
- PU цистернасын сақтау температурасы
- 22 0 C ~ 25 0 C
- Салыстырмалы ылғалдылық
- 60-70%
- Жалпы электр тұтыну
- Шамамен 300 кВт, қыздыру жүйесінен бөлек
- Қуаты
- 380 В/50 Гц немесе 440 В/50 Гц
- Кернеуге төзімділік
- ±5%
- Жиілік (төзімділік)
- 50 Гц (±1%)
- Басқару панелінің жарықтандыру кернеуі
- 220 немесе 110 В AC
- Клапан мен датчик кернеуі
- 24 В DC
- PLC
- Siemens немесе Mitsubishi PLC
- Апаттық ажыратқыш
- Бүкіл желі бойынша кемінде 7 ажыратқыш
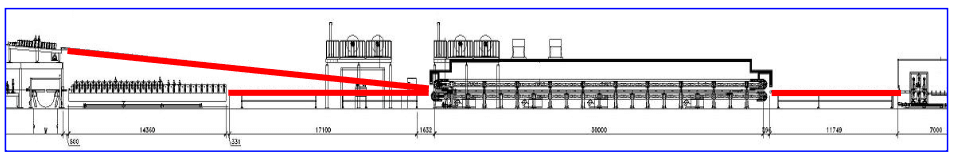
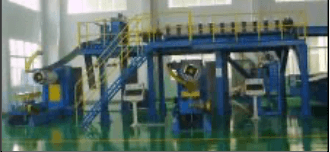
Орамнан профиль қалыптау (профильдеу) желісі
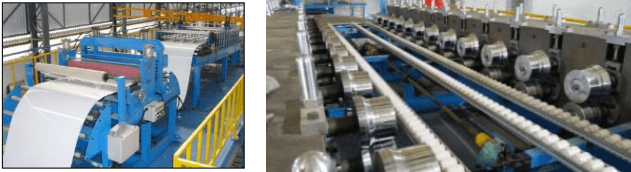
Негізгі сәттер: бұл желі орам арбасынан, ашқыштан және жоғарғы/төменгі орамнан профиль қалыптау жабдығынан тұрады. Бұл желідегі ең маңызды ерекшеліктер — ролик сапасы мен электрлік синхрондау, ол екі таспалы конвейерді де қамтиды.
Роликтер бірнеше рет термиялық өңдеуден және дәл механикалық өңдеуден өтуі керек, содан кейін қатты хроммен қаптау процесі 10 жылдан астам қызметке кепілдік береді. Әйтпесе роликтер оңай тозады және қызмет мерзімі әлдеқайда қысқа болады, нәтижесінде панель сапасы төмен болады. Қатты хром жабыны жоғары беріктікті қамтамасыз етеді және профиль қалыптау кезінде түсті орамның (болат қабатының) бояуын сыдырылудан қорғайды. Электрлік синхрондау болат парақтарды ашуда, профиль қалыптауда және екі рет тасымалдауда бірдей жылдамдықты қамтамасыз етуге арналған. Сонымен қатар жоғарғы және төменгі роликтердің айналу жылдамдығы да бірдей болуы керек. Әйтпесе панель өндірісі сәтті аяқталмайды және өндірістік жабдықтардың өзі де зақымдануы мүмкін.
Бұл — оралған болат парақтар (орам) жиынтығын ашу құрылғысына тасымалдауға және жеткізуге арналған жиынтық. Жоғары көтеру және төмен түсіру рельстегі 4 дөңгелек пен 4 дөңгелек тірейтін, солға және оңға жылжитын гидравликалық цилиндр көмегімен жүзеге асырылады. Жоғарғы орам мен төменгі орамның жұмысы үшін екі бірлік қажет.
4-түйін
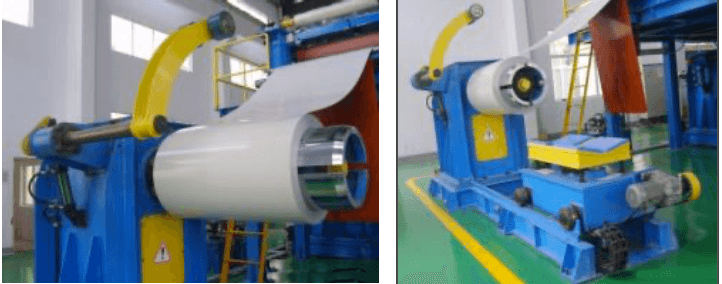
- Жабдық түрі
- Гидравликалық жетекті 4 дөңгелекті жабдық
- Орам салмағы
- Ең көбі 7 тонна
- Орам ені
- Ең көбі 1,255 мм
- Негізгі бөлік материалы
- Дәнекерленген темір құрылым
Орамды ашатын жабдық, 2 жиынтық
Болат парақ (орам) катушка арбасы арқылы ашқышқа орнатылады, бұл ретте 4 сына кеңейтіліп, содан кейін 4 тығын кеңейтіліп, гидравликалық күшпен бекітіледі, содан кейін қозғалтқышпен басқарылады. Катушканың (болат парақтың) қозғалыс кезінде кенет бұрылып кетуіне және шамадан тыс бұралуына жол бермеу үшін ашқыштың үстіне резеңке ролик орнатылған.
5-түйін
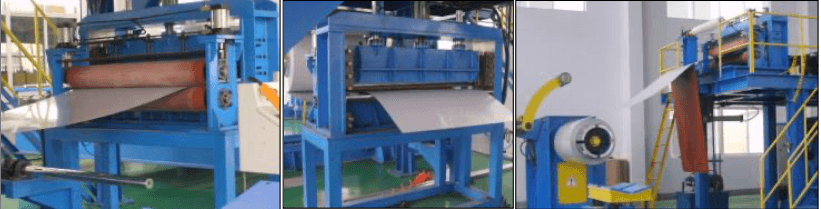
- Жүктеу сыйымдылығы
- Ең көбі 7 тонна
- Цилиндрді ашу және жабу қашықтығы
- Ø482 ~ Ø517 мм
- Білік
- Ø260 мм
- Цилиндр жетегі
- A.C 2.2 кВт тісті қозғалтқыш
- Қысқыш ролик
- Ø200 мм × 400 мм (резеңкемен қапталған)
- Барабан тежегіші
- Ø400 мм × 100 мм дөңгелекті қол тежегіші
- Жоғарғы орамды көтеру
- Ауа цилиндрі
Кесу құрылғысы
Ол сығылған ауа цилиндрімен жұмыс істейтін пышақтан тұрады, яғни алдымен орамнан профиль қалыптайтын M/C кесу үлгісін орнатуға арналған, кейін болат парақтарды бірдей панель ұзындығына кеседі. Сондай-ақ ол өндіріс желісін тоқтатпай кесуге арналған.
Бұл машина қорғаныш үлбірінің керілуін бақылай отырып, қорғаныш үлбірін жапсыру арқылы панель бетін қорғауға арналған, 1 орам орнатылуы керек және әрқайсысы желіні тоқтатпай жалғанады.
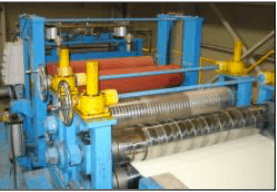
6-түйін
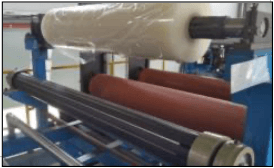
- Кесу жылдамдығы
- 0.5 сек
- Өлшемі
- 1.0 мм (қалыңдығы)*1,250 мм (ұзындығы)
- Кесу түрі
- Ауа цилиндрі
- Негізгі рама
- Дәнекерленген болат конструкция
- Роликті білік
- Ø70 мм × макс. 1,300 мм (ұзындығы)
 Жоғарғы орамнан профиль қалыптау машинасы — ені тұрақты түрдегі (1000 мм)
Жоғарғы профиль қалыптау құрылғысы ең алдымен шатыр және қабырға (соның ішінде ішкі) панельдерінің түйісу бөліктерін пайдалану үшін төменгі орамның (болат парақтардың) екі жағының пішінін қалыптауға жауап береді.
Өндіріс үшін әртүрлі панель пішіндері қажет болған жағдайда, оның оңай ауыстырылатын баптауы бар.
Стационарлық редукция құрылғысы астыңғы бөлік рамасында ыңғайлы орналасқан, бұл профиль қалыптау агрегаттарын жылдам ауыстыруға мүмкіндік береді.
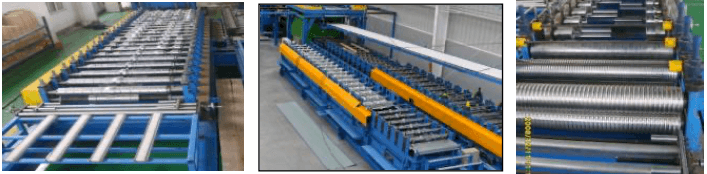
 Төменгі болаттан профиль қалыптау блоктары, шатыр 4 бөлімді және болтсыз, SS (тоңазытқыш камера) панелі
Орнату түрі — жылжымалы рельс түрі
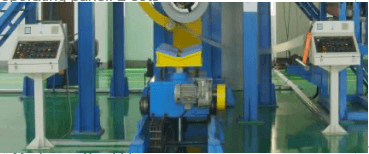 Электр қыздырғышпен алдын ала қыздыру жүйесі
Бұл құрылғы жоғарғы және төменгі болат парақтарды орташа деңгейге дейін қыздыру үшін қолданылады
профиль қалыптау процесінен кейінгі температура.
Полиуретан орташа жылуда химиялық реакцияға түсетіндіктен, болатты қыздыру процесі
парақтағы PUR-ді белсендіреді және болат парақ арасында жабысу беріктігін түзеді
полиуретан көбік тақтасы күштірек болады.
Қыздыру механизмі — газ немесе электр қыздырғышпен қыздырылатын ауа ағыны, ол бағытталатын
жоғарғы және төменгі болат парақтар.
Температура датчигі жоғарғы және төменгі кронштейндерге орнатылған, олар орнатуды жүзеге асырады
қалаған температураға баптауға болатын нақты температураны реттеуге болады.
Жылу шығынының алдын алу үшін корпус туннель типті, ал қыздырылған ауа
тікелей туннельге беріледі.
Болат парақтардың температурасы алдын ала қыздырудан кейін орташа 40 ~ 60 °C. Жоғарырақ
температура PUR-дің ертерек реакцияға түсуіне және панель сапасының төмендеуіне әкелуі мүмкін.
Айналым ауасының температурасы: макс. 90 °C, реттеледі
Болат парақтардың температурасы: 40°C ~ 60°C
Температураны бақылау түрі: автоматты басқару
Қыздыру бөлмесінің көлемі: шамамен 4 м (Ұ) × 3 м (Е) × 3,5 м (Б)
Қыздыру қуаты: 40 кВт
Қыздыру әдісі: электр қыздырғыш
 Чиллер (30RT)
Тарату қысымы ең көбі 200 бар/мин
Әр сорғының өнімділігі -Макс. 32 л/мин, 50 Гц кезінде
Талап етілетін тұтқырлық деңгейі — макс. 2,000 мПа·с
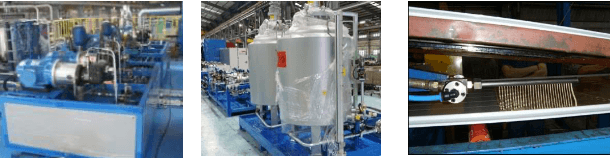 Төменгі профиль қалыптау машинасына арналған темір панельдер арқылы шпал жүйесі:

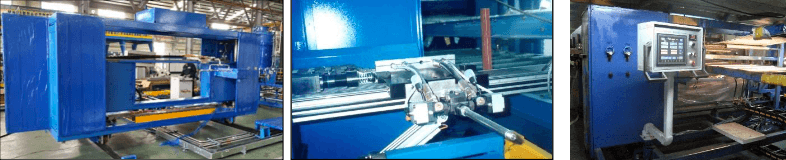
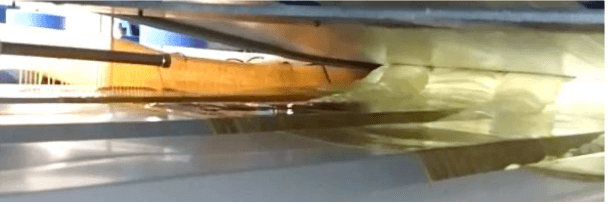 Жабдықтың жұмыс функциясы:
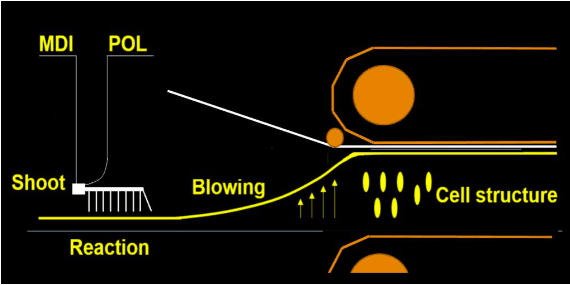 Оңтайлы нәтижеге жету үшін араластырғыш бөліктің тербелмелі қозғалысы маңызды
PUR қоспасы төменгі жабын қабатына жағылады.
Бұл жабдық AC серво қозғалтқышы мен оның тісті белдігі арқылы қозғалысқа келтіріледі,панельдің жалпы ені бойынша еркін бағдарламаланатын тербелмелі қозғалысты қамтамасыз етеді. Бұл бөлік жұмыс кезінде іс жүзінде ешқандай шу шығармайды және бұл жабдықтың тұрақты жұмысына үлкен әсер етеді.
Қозғалыс кезінде тербелмелі қозғалыс жылдамдығын, жүріс енін және деңгейін реттеуге болады.
Сондай-ақ мониторда жылдамдық күйін графикпен көрсету арқылы өндірілетін әр панель түрі үшін бөлек жылдамдықты таңдай аласыз.
Бұл жүйе оңтайлы тербеліс сипаттамасы анықталғаннан кейін әр панель түрін өндіруде тұрақты мөлшер мен сапаны қамтамасыз етеді.
Әсіресе терең бөлімді шатыр панельдері үшін тербеліс жылдамдығын таңдауға болады, терең бөлімдер бойымен қозғалғанда араластырғыш бөліктің жылдамдығы азаяды. Бұл жағдайда тығыздықтағы айырмашылықтардың алдын алу, сондай-ақ панельдердің бір-біріне жабысып қалмауы үшін терең бөлімдерге көбірек көбік жағылады (құйылады).
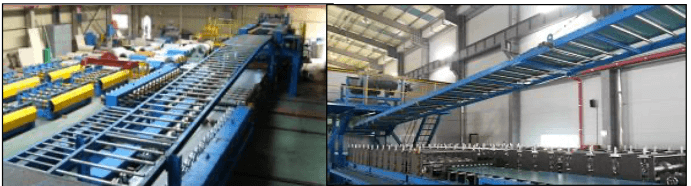
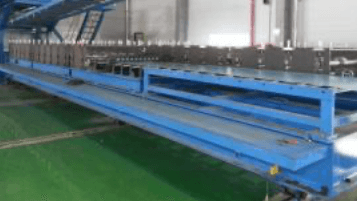
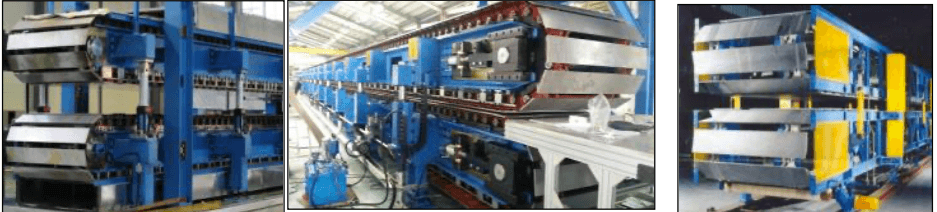
Екі таспалы конвейер жүйесі --- 24 м:
Төменгі жабын қабатына жағылған PU компоненттер қоспасы ішке беріледі және іске қосу үшін екі жақты панель бойымен жоғары қараған қабатпен синхрондалады.Бұл құрылғы ең негізгі бөлік болып табылады және сэндвич-панельдің ең жоғары стандарттарға сай болуын қамтамасыз етуде басты рөл атқарады.
Бұл жабдық негізінен жетек қозғалтқышынан, жоғарғы және төменгі ламельдерден, көтерілген қысымды ұстайтын гидравликалық цилиндрден, сондай-ақ PUR-дің шығып кетуін болдырмайтын бүйір панелі мен бүйір блоктан тұрады.
Бұл құрылғының ең маңызды бөліктері — металды дәл өңдеуді қажет ететін ламельдер
және олар процесс пен бірліктердің теңдігі мен өзгеруі бойынша ең жоғары дәлдікті талап етеді.
Екі жағында да бүйірлік тығыздағыш шынжырлар көбікті тұйықтайды және көбіктің бүйірлік қысымын да ұстайды. PU көбіктену қысымы өте жоғары болғандықтан, көбікті басқару үшін бірнеше гидравликалық цилиндр қажет.
Гидравликалық цилиндр жоғарғы таспалы конвейерді қажетті панель қалыңдығына қарай жоғары және төмен жылжытуға арналған.
7-түйін
- Дөңгелек осьтері арасындағы ұзындық
- 24 000 мм
- Төменгі шынжырлы белдіктің биіктігі
- Шамамен 1 250 мм
- Пластиналар ені
- 220 мм
- Пластиналар ұзындығы
- 1 350 мм
- Пластиналар қалыңдығы
- Шамамен 10~12 мм
- Әр бөлім арасындағы пластиналар саны
- Шамамен 500 дана
- Жоғарғы шынжырлы белдіктің көтерілу қашықтығы (жөндеу кезінде қажет)
- Ең көбі 300 мм
- Панель қалыңдығы
- Ең кемі 35 ~ ең көбі 220 мм
- Жоғарғы шынжырлы белдікті көтеру уақыты (ең жоғары биіктікке)
- Шамамен 1 минут
- Қозғалысқа келтіруге қажетті қуат
- Шамамен 2*7.5 кВт
- Бұрандалы жалғағыш құрылғыға қажетті қуат
- Шамамен 7.5 кВт
- Ең жоғары жылдамдық
- 8 м/мин
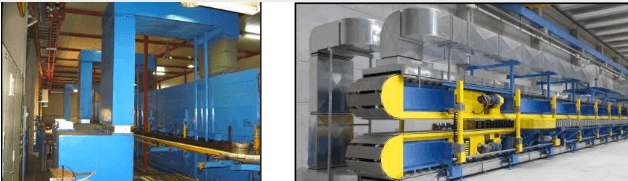
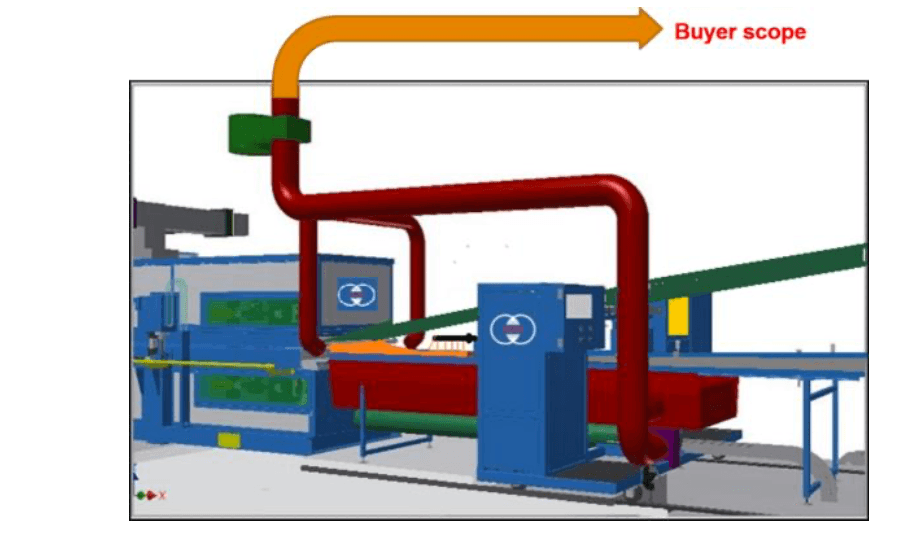
Екі таспалы конвейерге арналған қыздыру жүйесі
- Құрылғы
- Электрлік қыздыру немесе газ арқылы ауа айналым жүйесі
- Айналатын ауа мөлшері
- Шамамен 18 000 м3/сағ
- Температураны бақылау түрі
- Автоматты бақылау
- Суықтан/шудан қорғайтын бөлік
- 50 мм шыны панель
- Қыздыру бөлігі
- Электр қыздырғыш немесе газ арқылы
- Желдету жүйесінің қозғалтқышы
- 15 кВт, A.C қозғалтқыш
- Желдету өнімділігі
- 420 м3/мин
- Пластиналар температурасы
- +40 0 C~+70 0 C
- Ауа айналымының ең жоғары температурасы
- +120 0 C
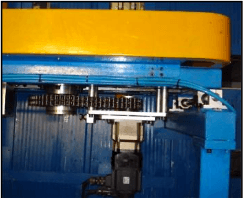
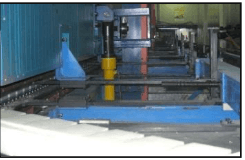
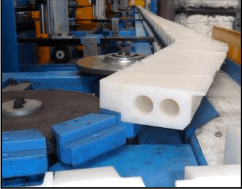 Бүйірлік бағыттаушы құрылғы сол және оң жаққа орнатылған, ол күшті көтерілу қысымына ие PU компонентінің бүйір блоктар арқылы панельден шығып кетуіне жол бермейді.
Панельдің енін реттеу кезінде екі жақтағы бағыттаушы құрылғының бірін, содан кейін екінші жақтағы бағыттаушы құрылғыны бекіту керек.Екі таспалы конвейердің ішкі жағына өткізіледі. Бүйір жақты дәнекерлеу бөлігі:
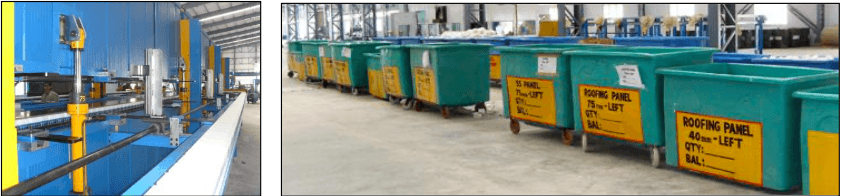 Бұл құрылғы PU компонентінің панельдің бүйір жағынан жиынтық арқылы ағып кетуінің алдын алуға арналған және екі таспалы конвейер PU көбігінің қысымын басып, PU панелін жеткізгенде, бұл процесті пластик блоктар орындайды.
Сондай-ақ шамадан тыс қызудан қорғау құрылғысы бар автоматты температураны басқару құрылғысы да қосылуы керек.Пластик блоктар жиынтығының басқару құрылғысы екі таспалы конвейермен синхрондалады, сондықтан олар бірдей жылдамдықпен қозғалады.
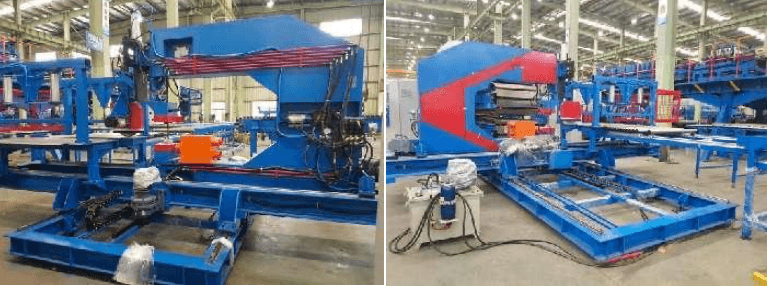
Шатырға арналған PU сэндвич-панельдерді таспалы арамен кесетін жабдық:
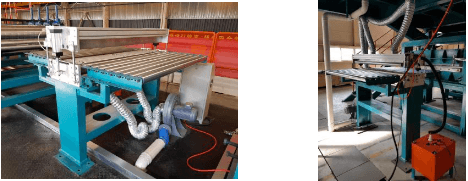
Кесу жылдамдығы панельді тасымалдаумен синхрондалуы керек.Бұл кесу құрылғысын қолмен немесе автоматты басқарумен де басқаруға болады. Портал артқы жағына орнатылады, ал ара құрылғысы өндіріс бағытының оң жағында орналасқан. Бұл жағдайда таспалы ара жүзі де болуы мүмкін.Көлденең кескіш ара таспасын ауыстыруға болатындай етіп жасалған, бұл кезде өндіріс тоқтайды, өйткені ауыстыру небәрі 1 ~ 2 минутқа созылады.Екі таспалы желі сэндвич-панельді алдын ала орнатылған жылдамдықпен береді. Екі таспалы конвейер өлшемдерінің бұралу біліктеріне инкременттік энкодер орнатылған.Импульстер араның микропроцессорлық басқаруына беріледі. Кескіш ара панель ұзындығына қарай іске қосу сигналын күтеді, содан кейін X осін ең жоғары жылдамдыққа дейін үдетеді. Екі жылдамдық пен ығысуды басқару синхрондалғаннан кейін панельдің алдыңғы және артқы бөліктерін қысу үшін қысқыштар пневматикалық түрде іске қосылады, содан кейін таспалы ара алдыңғы жағында солдан оңға қарай бірінші кесуді орындайды. Ара таспасы +90 бұрышпен бұрылады. Ара блогы екінші жүз бөлігі де кесілген жерден шыққанша қозғалыста болады. Кесілген панель басқарылмайтын роликті конвейерде жатады және араның жұмыс орнынан келетін панельмен итеріледі. Кескіш ара ең жоғары жылдамдықпен бастапқы күйіне оралады және шамамен 180 градусқа айналады. Бұл күйде кескіш ара келесі іске қосу сигналын күтеді (сэндвич-панель ұзындығына қарай) және жоғарыда сипатталған процедура қайта басталады. Енді кесу бағыты оңнан солға өзгереді. Басқару панелі корпустан тыс жабдықталған және кесуді автоматты түрде қамтамасыз етеді,панель ұзындығы мен саны туралы деректерді жұмысшылар енгізеді.9-түйін
- Жабдықтың кесу жылдамдығы
- 10~50 м/мин
- Кесу ені
- Ең көбі 1 300 мм
- Кесу қалыңдығы
- Ең көбі 200 мм
- Төменгі дөңгелектер диаметрі
- Шамамен 2 000 мм
- Кескіш ара ені
- 16~25 мм
- Кескіш ара ұзындығы
- Шамамен 7 300 мм
- Кесу дәлдігі
- ±2 мм
- Бұрыш дәлдігі
- ±1 мм, ені 1 000 мм панельде
- Ең кіші кесу ені
- 2 000 мм, 6 м/мин
- Панель қалыңдығы
- 35~200 мм
- Жабдықтың ең жоғары өндіру жылдамдығы
- 10 м/мин
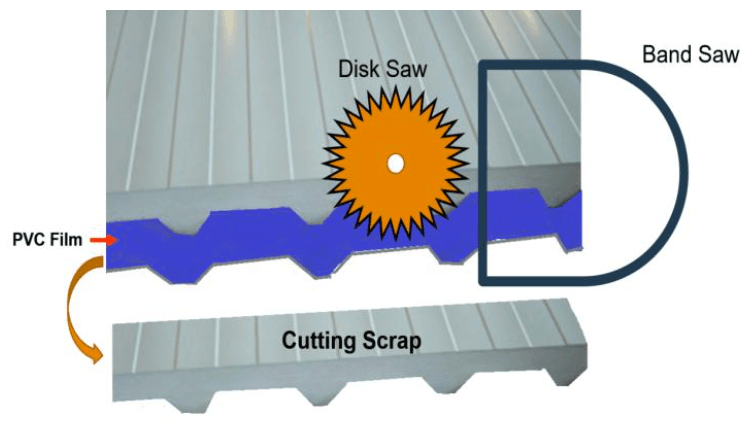
Шатыр панеліне арналған кесу құрылғысы
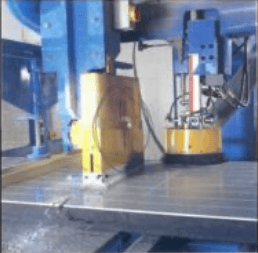
- Кесу бұрышы
- 100~300 мм
- Кесу жылдамдығы
- Кескіш арамен бірдей жылдамдықта
- Кесу ені
- Ең көбі 1 300 мм
- Кесу қалыңдығы
- 30~200 мм
- Диаметрі
- Шамамен 400 мм
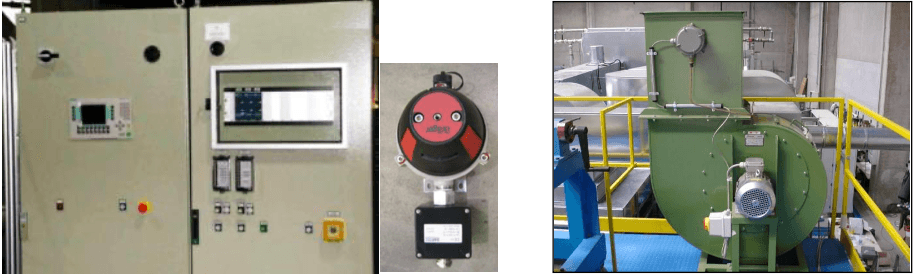
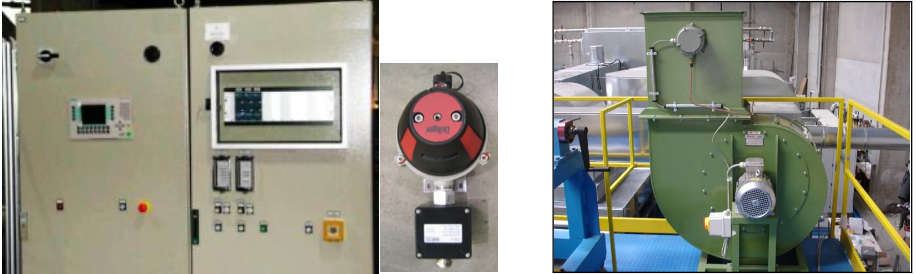
Басқару панелі
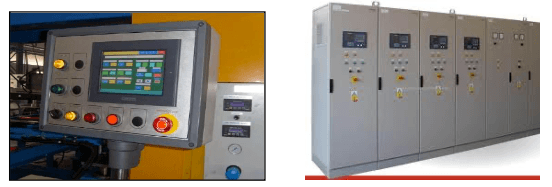
- Жұмыс қуаты
- 3 × 380 В немесе 440 В, 50 Гц
- Кернеу
- 220 В, 50 Гц
- Клапан
- 24 В DC
Бағаны жылдам сұрау
Атыңыз бен телефон нөміріңізді қалдырыңыз — қалғанын маманымыз нақтылайды.
 ЖабдықPU сэндвич-панельдер өндіру желісі
Деректеріңіз үшінші тұлғаларға берілмейді
Техникалық сипаттамалар
Деректерді өндіруші ұсынған; конфигурация тапсырысқа қарай өзгеруі мүмкін.
Жалпы көрсеткіштер
7 параметр- Өндіру жылдамдығы
- Шамамен 5 м/мин (стандартты қалыңдық 50 мм)
- 1 сағаттық өндіріс көлемі
- 300 м 2
- 1 күндік өнім көлемі (8 сағаттық жұмыс уақытымен)
- 2 400 м 2
- 1 жылдық өндіріс көлемі (300 күндік жұмыс уақытымен)
- 720 000 м 2
- Тиімділік 80%
- 576 000 м 2
- Жылдық өндіріс көлемі
- Шамамен 600 000 м2 (бір ауысымдық жұмыс уақытымен)
- Екі ауысымдық жұмыс уақытымен
- 1 000 000 м 2
2-түйін
9 параметр- Бұл желіні орнатуға қажетті жер алаңының өлшемі (ең аз)
- Мин. 100 м (ұзындығы)*30 м (ені)*7 м (биіктігі)
- Қажетті жұмысшылар саны
- 6-8 жұмысшыға дейін
- Өнім өндіру көлемі
- Шамамен минутына 6 м, ең көбі 10 м (бұл көрсеткіш қалыңдығы 50 мм өнім үшін)
- Зауыттағы температура
- 15°C ~ 25°C
- Салыстырмалы ылғалдылық
- 60~70%
- Жалпы электр тұтыну
- Шамамен 300 кВт, қыздыру жүйесінсіз
- Кернеу
- 380 В/50 Гц немесе 440 В/50 Гц
- Кернеуге төзімділік
- ±5%
- Басқару шкафының жарықтандыру кернеуі
- 220 немесе 110 В AC
Желінің жобалық сызбасы
37 параметр- Орам (шикізат)
- Түсті болат
- Орам (болат қабаты) қалыңдығы
- Сыртқы қабат беті: 0.4 мм-0.7 мм, ішкі қабат беті: 0.4 мм-0.7 мм
- Орам салмағы
- Ең көбі 7 тонна
- Орам ені
- 1070, 1200 (1207), 1220 мм (3-4 түрлі болат)
- Жабдық ұзындығы
- Шамамен 40 м
- Орамның ішкі диаметрі
- Ø508 мм
- Орамның сыртқы диаметрі
- Ең көбі Ø1,100 мм
- Айналу жылдамдығы
- 0 м ˜ 8 м/мин
- Гидравликалық қысым
- Ең көбі 150 кг/см 2
- Пневматикалық қысым
- Шамамен 4~9 кг/см 2
- Электр қуат көзі
- 380 В немесе 440 В*50 Гц
- Өту желісі (биіктігі)
- Жерден 1,250 мм биіктікте
- Панель түрі
- Болтсыз панель, шатыр панелі
- Панель ұзындығы
- Ең кемі 2,000 мм ~ ең көбі 15,000 мм
- Панель ені
- 1,000 мм
- Панель қалыңдығы
- 35~150 мм
- Көбіктендіру жабдығының ерекшелігі
- PU/PIR цифрлық жабдық
- Көбік тығыздығы
- Шамамен 35~50 кг/м 3
- Өлшеу бірлігі
- Жоғары қысымды сорғы жүйесі (2 немесе 4 компонент)
- Көбіктендіру қысымы
- Ең көбі 0.5 бар/см 2
- Зауыттың өлшемі
- Ең кемі 100 м (ұзындығы)*30 м (ені)*7 м (биіктігі)
- Өндіріс қарқыны
- Шамамен 6 м/мин, 50 мм қалыңдықта ең көбі 10 м/мин
- Екі белдіктің ұзындығы
- 24,000 мм (24 м)
- Жұмыс үшін қажетті биіктік
- Ең кемі 7 м
- Ауа компрессоры
- Кемінде 10 а.к.
- Ауа қысымы
- Шамамен 4~10 бар
- Фабрикадағы температура
- 15 0 C ~ 25 0 C
- PU цистернасын сақтау температурасы
- 22 0 C ~ 25 0 C
- Салыстырмалы ылғалдылық
- 60-70%
- Жалпы электр тұтыну
- Шамамен 300 кВт, қыздыру жүйесінен бөлек
- Қуаты
- 380 В/50 Гц немесе 440 В/50 Гц
- Кернеуге төзімділік
- ±5%
- Жиілік (төзімділік)
- 50 Гц (±1%)
- Басқару панелінің жарықтандыру кернеуі
- 220 немесе 110 В AC
- Клапан мен датчик кернеуі
- 24 В DC
- PLC
- Siemens немесе Mitsubishi PLC
- Апаттық ажыратқыш
- Бүкіл желі бойынша кемінде 7 ажыратқыш
4-түйін
4 параметр- Жабдық түрі
- Гидравликалық жетекті 4 дөңгелекті жабдық
- Орам салмағы
- Ең көбі 7 тонна
- Орам ені
- Ең көбі 1,255 мм
- Негізгі бөлік материалы
- Дәнекерленген темір құрылым
5-түйін
7 параметр- Жүктеу сыйымдылығы
- Ең көбі 7 тонна
- Цилиндрді ашу және жабу қашықтығы
- Ø482 ~ Ø517 мм
- Білік
- Ø260 мм
- Цилиндр жетегі
- A.C 2.2 кВт тісті қозғалтқыш
- Қысқыш ролик
- Ø200 мм × 400 мм (резеңкемен қапталған)
- Барабан тежегіші
- Ø400 мм × 100 мм дөңгелекті қол тежегіші
- Жоғарғы орамды көтеру
- Ауа цилиндрі
6-түйін
5 параметр- Кесу жылдамдығы
- 0.5 сек
- Өлшемі
- 1.0 мм (қалыңдығы)*1,250 мм (ұзындығы)
- Кесу түрі
- Ауа цилиндрі
- Негізгі рама
- Дәнекерленген болат конструкция
- Роликті білік
- Ø70 мм × макс. 1,300 мм (ұзындығы)
7-түйін
12 параметр- Дөңгелек осьтері арасындағы ұзындық
- 24 000 мм
- Төменгі шынжырлы белдіктің биіктігі
- Шамамен 1 250 мм
- Пластиналар ені
- 220 мм
- Пластиналар ұзындығы
- 1 350 мм
- Пластиналар қалыңдығы
- Шамамен 10~12 мм
- Әр бөлім арасындағы пластиналар саны
- Шамамен 500 дана
- Жоғарғы шынжырлы белдіктің көтерілу қашықтығы (жөндеу кезінде қажет)
- Ең көбі 300 мм
- Панель қалыңдығы
- Ең кемі 35 ~ ең көбі 220 мм
- Жоғарғы шынжырлы белдікті көтеру уақыты (ең жоғары биіктікке)
- Шамамен 1 минут
- Қозғалысқа келтіруге қажетті қуат
- Шамамен 2*7.5 кВт
- Бұрандалы жалғағыш құрылғыға қажетті қуат
- Шамамен 7.5 кВт
- Ең жоғары жылдамдық
- 8 м/мин
Екі таспалы конвейерге арналған қыздыру жүйесі
9 параметр- Құрылғы
- Электрлік қыздыру немесе газ арқылы ауа айналым жүйесі
- Айналатын ауа мөлшері
- Шамамен 18 000 м3/сағ
- Температураны бақылау түрі
- Автоматты бақылау
- Суықтан/шудан қорғайтын бөлік
- 50 мм шыны панель
- Қыздыру бөлігі
- Электр қыздырғыш немесе газ арқылы
- Желдету жүйесінің қозғалтқышы
- 15 кВт, A.C қозғалтқыш
- Желдету өнімділігі
- 420 м3/мин
- Пластиналар температурасы
- +40 0 C~+70 0 C
- Ауа айналымының ең жоғары температурасы
- +120 0 C
9-түйін
11 параметр- Жабдықтың кесу жылдамдығы
- 10~50 м/мин
- Кесу ені
- Ең көбі 1 300 мм
- Кесу қалыңдығы
- Ең көбі 200 мм
- Төменгі дөңгелектер диаметрі
- Шамамен 2 000 мм
- Кескіш ара ені
- 16~25 мм
- Кескіш ара ұзындығы
- Шамамен 7 300 мм
- Кесу дәлдігі
- ±2 мм
- Бұрыш дәлдігі
- ±1 мм, ені 1 000 мм панельде
- Ең кіші кесу ені
- 2 000 мм, 6 м/мин
- Панель қалыңдығы
- 35~200 мм
- Жабдықтың ең жоғары өндіру жылдамдығы
- 10 м/мин
Шатыр панеліне арналған кесу құрылғысы
5 параметр- Кесу бұрышы
- 100~300 мм
- Кесу жылдамдығы
- Кескіш арамен бірдей жылдамдықта
- Кесу ені
- Ең көбі 1 300 мм
- Кесу қалыңдығы
- 30~200 мм
- Диаметрі
- Шамамен 400 мм
Басқару панелі
3 параметр- Жұмыс қуаты
- 3 × 380 В немесе 440 В, 50 Гц
- Кернеу
- 220 В, 50 Гц
- Клапан
- 24 В DC
Жинақтама
Жабдық құрамындағы түйіндер мен жинақтауыштар. Әрқайсысының сипаттамалары — жоғарыдағы бөлімде.
- 01
Желінің жобалық сызбасы
37 параметр
- Орам (болат қабаты) қалыңдығы: Сыртқы қабат беті: 0.4 мм-0.7 мм
- Орам салмағы: Ең көбі 7 тонна
- 02
Екі таспалы конвейерге арналған қыздыру жүйесі
9 параметр
- Айналатын ауа мөлшері: Шамамен 18 000 м3/сағ
- Суықтан/шудан қорғайтын бөлік: 50 мм шыны панель
- 03
Шатыр панеліне арналған кесу құрылғысы
5 параметр
- Кесу бұрышы: 100~300 мм
- Кесу ені: Ең көбі 1 300 мм
- 04
Жеткізу және іске қосу
Кеңестен іске қосуға дейін — шарт бойынша төрт кезең.
Кеңес
Міндетті анықтап, конфигурацияны іріктеп, коммерциялық ұсыныс дайындаймыз.
Шарт
Мерзімдер, төлем тәртібі және кепілдік шартта бекітіледі.
Жеткізу
Жабдық өндірушіден сіздің нысаныңызға дейін жеткізіледі.
Монтаж және оқыту
Мамандарымыз жабдықты іске қосып, операторларды оқытады.
Жиі қойылатын сұрақтар
Жеткізу, шарт және бақылау туралы ең жиі қойылатын сұрақтар.
Тапсырыстарымды онлайн бақылап отыруға бола ма?
Жүктер қанша уақытта жеткізіледі?
Жеткізудің қандай тәсілдері бар?
Шарт жасасу үшін менен не талап етіледі?
Жобаңызды бірге талқылайық
Жабдық таңдау, техникалық шешімдер және ұсыныстар бойынша кеңес алу үшін бізбен байланысыңыз.
Бізді бақылаңыз
Жаңа жабдықтар, іске қосу және өндірістік процестер — ресми арналарымызда.
Ұқсас жабдықтар
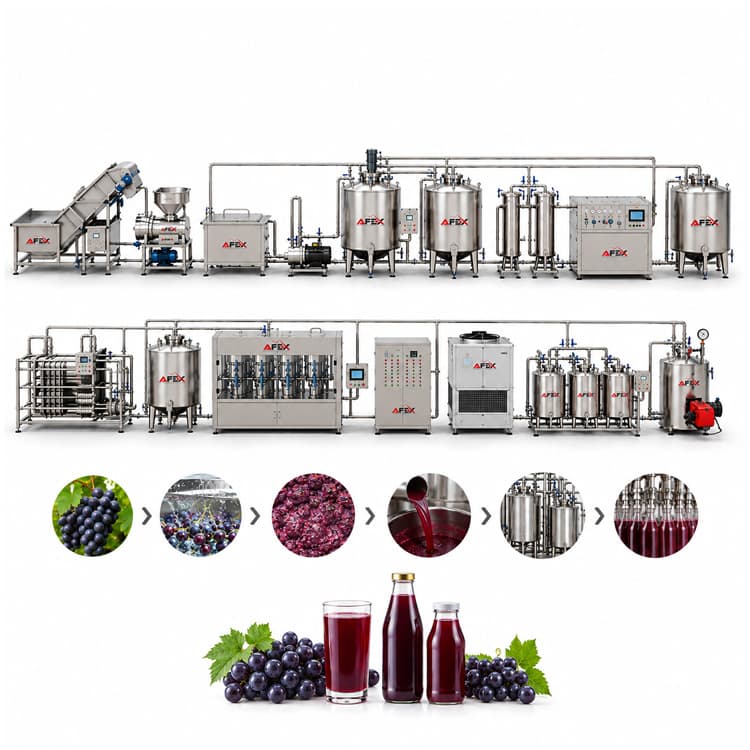
Жүзім шырынын өндіру желісі
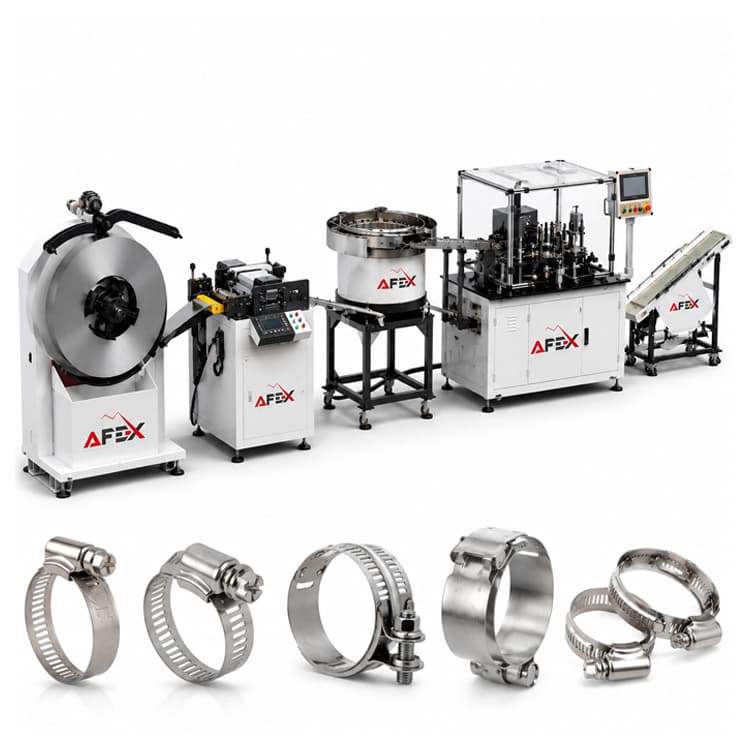
Хомут (шланг қысқышы) құрастыру желісі
Лазерлік кесу станогы AFX-6015 6000W
Лазерлік кесу станогы AFX-6015 3000W
Пневматикалық табақ майыстыру станогы AFL-1250e
AFEX портативті металл таңбалау жабдығы
Тұтқыр (қою) өнімдерге арналған дозатор 50-5000 мл