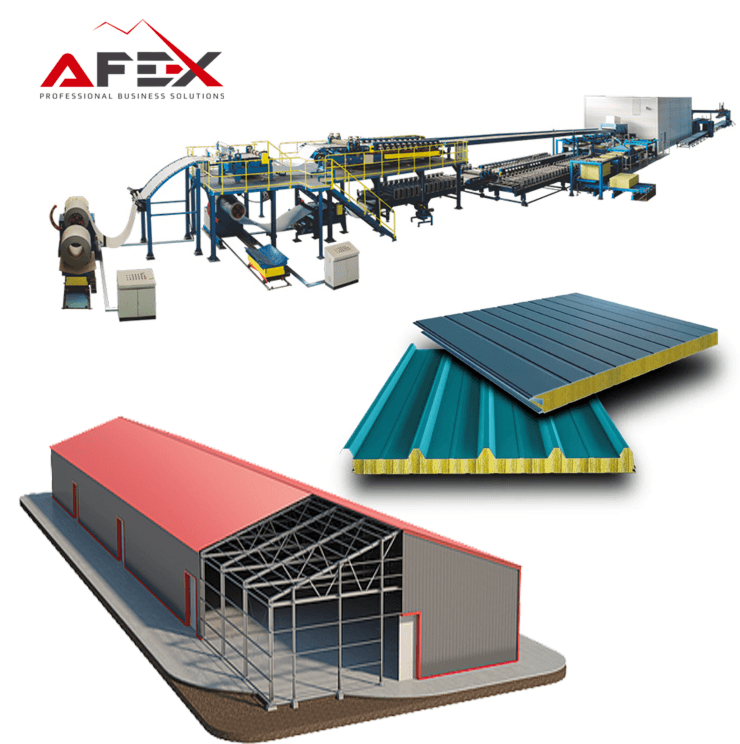

概述
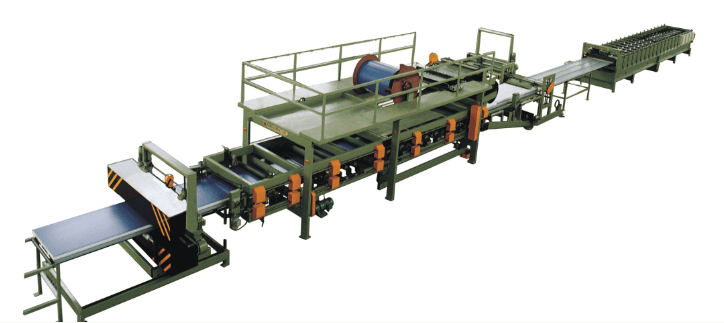
设备介绍
01
7 项参数基本参数
- 生产速度
- 约5m/min(以板厚50mm为准)
- 1小时产量
- 300m2
- 1天产量(按每天工作8小时计)
- 2400m2
- 1年产量(按每年工作300天计)
- 720000m2
- 效率80%
- 576000m2
- 年产量
- 约600000m2(单班制)
- 双班制
- 1000000m2
02
9 项参数设备 2
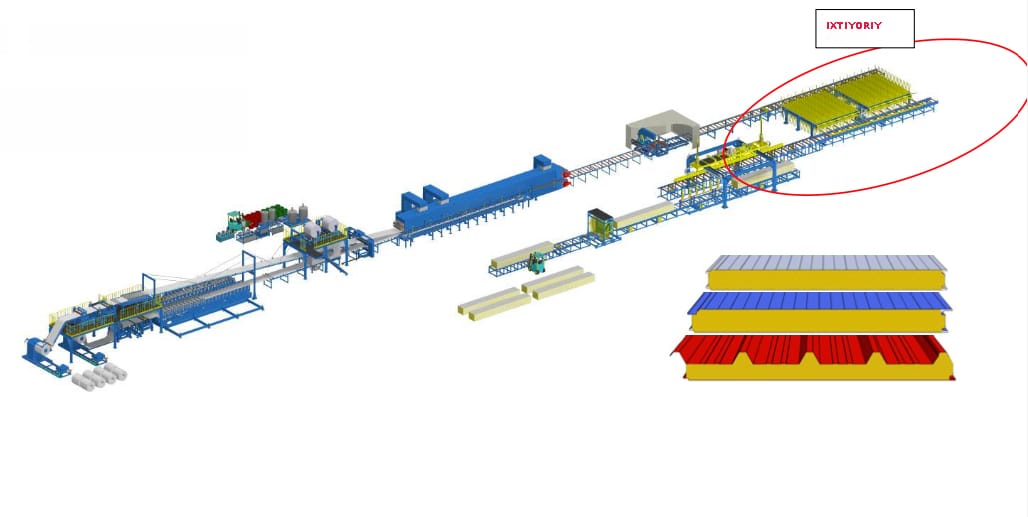
- 安装本线所需场地尺寸(最小)
- 最小100m(长)*30m(宽)*7m(高)
- 所需操作人数
- 6-8人
- 产量
- 约6m/min,最高10m/min(以板厚50mm计)
- 厂房温度
- 15°C~25°C
- 相对湿度
- 60~70%
- 总耗电功率
- 约300kW(不含加热系统)
- 电压
- 380V/50Hz或440V/50Hz
- 电压波动范围
- ±5%
- 控制柜照明电压
- 220或110V AC
03
37 项参数生产线概要
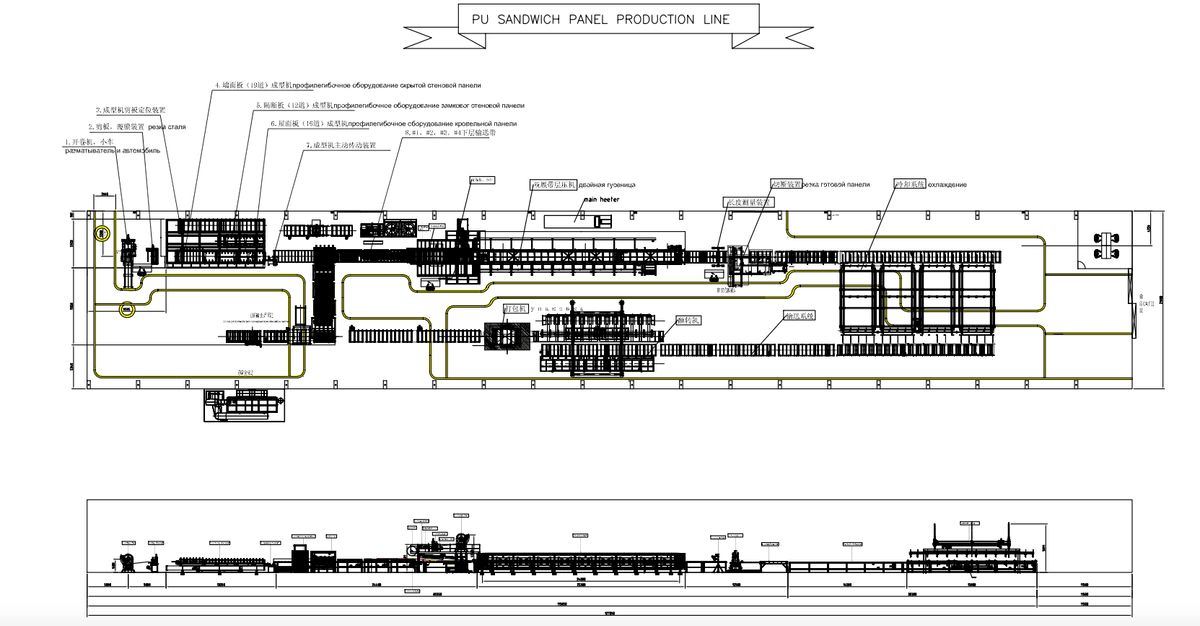
- 钢卷(原料)
- 彩钢
- 钢卷(钢板)厚度
- 外层面板:0.4mm-0.7mm;内层面板:0.4mm-0.7mm
- 钢卷重量
- 最大7t
- 钢卷宽度
- 1070、1200(1207)、1220mm(3-4种钢板)
- 设备长度
- 约40m
- 钢卷内径
- Φ508mm
- 钢卷外径
- 最大Φ1,100mm
- 线速度
- 0~8m/min
- 液压压力
- 最大150kg/cm2
- 气动压力
- 约4~9kg/cm2
- 电源
- 380V或440V*50Hz
- 过板线高度
- 离地1,250mm
- 板材类型
- 无螺栓板、屋面板
- 板长
- 最小2,000mm~最大15,000mm
- 板宽
- 1,000mm
- 板厚
- 35~150mm
- 发泡设备特点
- PU/PIR数控设备
- 泡沫密度
- 约35~50kg/m3
- 计量单元
- 高压泵系统(2或4组分)
- 发泡压力
- 最大0.5bar/cm2
- 厂房尺寸
- 最小100m(长)*30m(宽)*7m(高)
- 生产速度
- 约6m/min(板厚50mm),最高10m/min
- 双履带长度
- 24,000mm(24m)
- 作业所需高度
- 最小7m
- 空气压缩机
- 最小10Hp
- 气压
- 约4~10bar
- 厂房温度
- 15 0 C ~ 25 0 C
- PU料罐储存温度
- 22 0 C ~ 25 0 C
- 相对湿度
- 60-70%
- 总耗电功率
- 约300kW(不含加热系统)
- 电源
- 380V/50Hz或440V/50Hz
- 电压波动范围
- ±5%
- 频率(允差)
- 50Hz(±1%)
- 控制面板照明电压
- 220或110V AC
- 阀门及传感器电压
- 24V DC
- PLC
- Siemens或Mitsubishi PLC
- 急停按钮
- 全线至少7个
辊压成型(压型)线
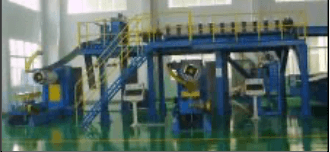
要点:本线由钢卷小车、开卷机及上/下辊压成型设备组成。其中最重要的是轧辊质量和电气同步,还包括双履带输送机。
轧辊必须经过多次热处理和精密加工,再经镀硬铬处理,可保证10年以上的使用寿命。否则轧辊容易磨损,使用寿命大大缩短,导致板材质量下降。镀硬铬层具有很高的强度,可在辊压成型时保护彩涂钢卷(钢板层)的涂层不被刮落。电气同步用于保证钢板开卷、辊压成型和双履带输送的速度一致。此外,上、下轧辊的转速也必须一致,否则无法顺利完成夹芯板生产,生产设备本身也可能受损。
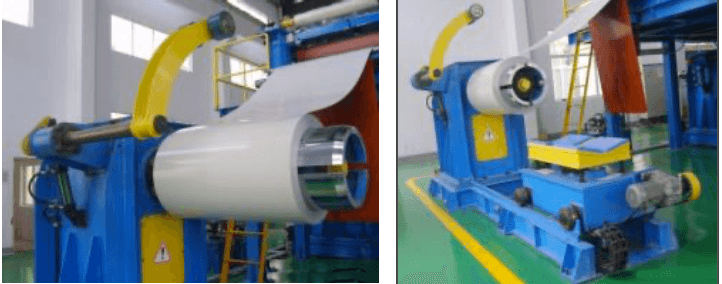
本装置为成套设备,用于将成卷钢板(钢卷)运送至开卷机。升降由液压油缸完成,左右移动则依靠导轨上的4个车轮(4轮支撑)实现。上卷和下卷的作业共需两台。
04
4 项参数设备 4
- 设备类型
- 液压驱动4轮小车
- 钢卷重量
- 最大7t
- 钢卷宽度
- 最大1,255mm
- 主体材质
- 焊接铁质结构
开卷机,2套
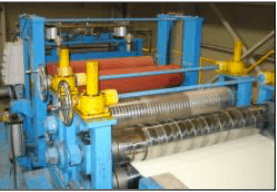
钢卷由钢卷小车装到开卷机上,先张开4个涨块,再张开4个楔块,经液压锁紧后由电机驱动。开卷机上装有橡胶压辊,防止钢卷在运行中突然松卷或过度松卷。
05
7 项参数设备 5
- 承载能力
- 最大7t
- 芯轴涨缩范围
- Φ482~Φ517mm
- 主轴
- Φ260mm
- 芯轴驱动
- 2.2kW交流减速电机
- 压辊
- Φ200mm × 400mm(包胶)
- 鼓式制动器
- Φ400mm × 100mm轮式手刹
- 上压辊升降
- 气缸
剪切装置
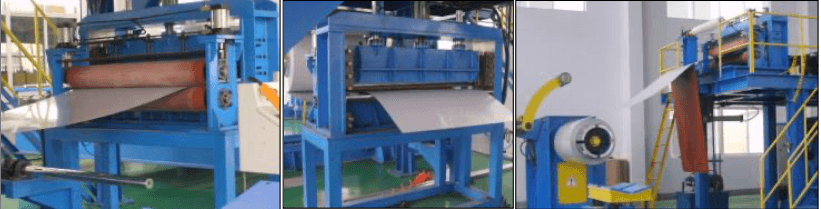
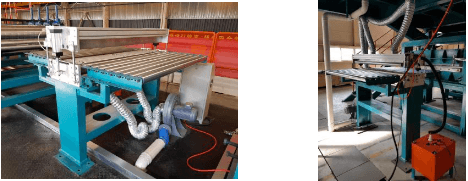
由气缸驱动的刀片构成,首先用于在辊压成型机上剪出起始切口,之后将钢板剪切成与板长一致的长度。也可在不停线的情况下进行剪切。
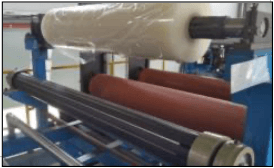
本机通过覆贴保护膜来保护板材表面,同时控制保护膜张力。需安装1卷,每卷均可在不停线的情况下接续。
06
5 项参数设备 6
- 切割速度
- 0.5秒
- 剪切能力
- 1.0mm(厚)*1,250mm(长)
- 剪切方式
- 气缸
- 主机架
- 焊接钢结构
- 辊轴
- Φ70mm × 最大1,300mm(长)
上钢板电晕处理装置(用于下层组件)
● 高频电晕处理装置
 上辊压成型机——固定宽度型(1000mm)
上辊压成型机主要负责成型下卷(钢板)两侧的形状,用于屋面板和墙板(含内墙板)的拼接部位。
生产需要不同板型时,可方便地更换调整。
固定式减速机合理布置在底座机架上,便于快速更换辊压成型单元。
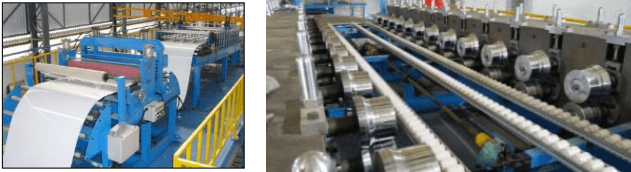
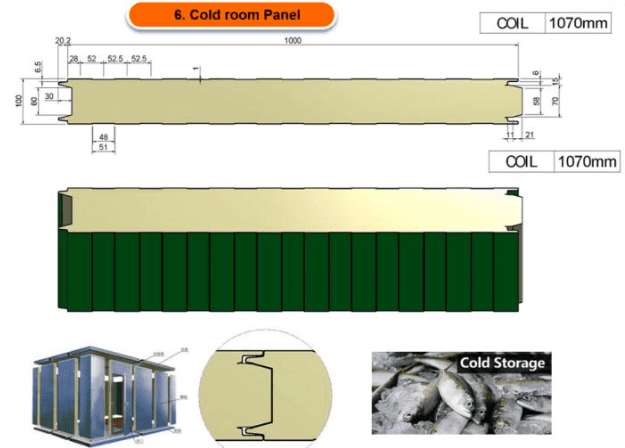
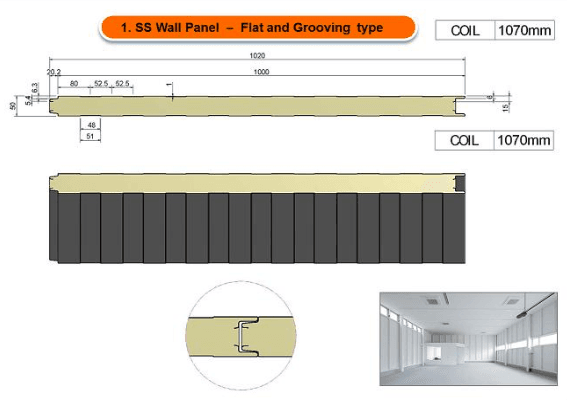
 下钢板辊压成型单元:屋面板(4波)、无螺栓式SS(冷库)板
安装方式——移动导轨式
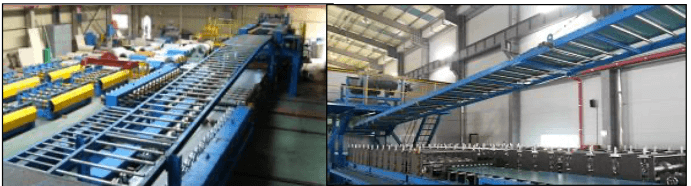
辊道输送机 --- 3套(辊子-ø60mm×1,200mm(长)
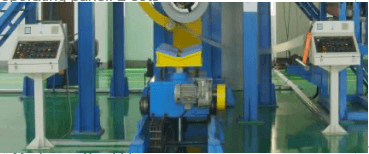
 电气控制系统
本装置分别安装在上、下成型线上。
PU发泡单元旁的主控制面板控制速度(手动模式下控制整条线)
辊压成型装置配有小型手动控制面板,用于调试辊压成型单元。
--- 主控柜:2套 / 操作面板:2套
电源380V或440V × 50Hz
 电加热预热系统
本装置用于在辊压成型工序后将上、下钢板加热至适中的
温度。
由于聚氨酯在适中温度下发生化学反应,因此对钢
板加热可以激活PUR,使钢板与
聚氨酯泡沫之间的粘接强度更高。
加热机构采用由燃气或电加热器加热的气流,吹向
上、下钢板。
温度传感器安装在上、下支架上,可将
实际温度设定为所需的任意温度。
为防止热量散失,箱体为隧道式,热风
直接送入隧道内。
预热后钢板温度平均为40~60°C。温度过
高会使PUR提前反应,导致板材质量下降。
循环风温度:最高90°C,可调
钢板温度:40°C~60°C
温控方式:自动控制
加热室尺寸:约4m(长)× 3m(宽)× 3.5m(高)
加热功率:40kW
加热方式:电加热器
 冷水机(30RT)
输出压力:最高200bar/min
每台泵的产量 -50Hz时最大32l/min
所需粘度:最大2,000mPas
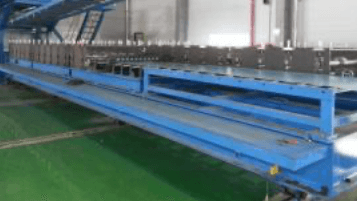
 下辊压成型机钢制枕梁系统:

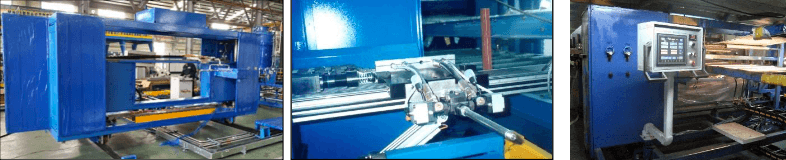
 设备功能:
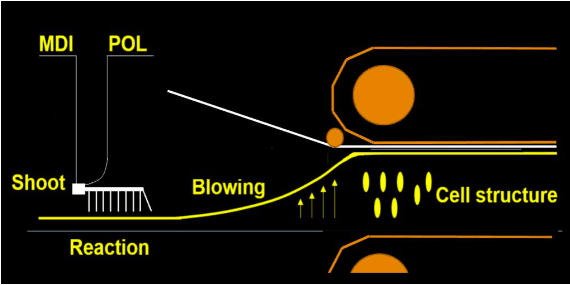 为获得最佳效果,混合头的往复摆动十分重要,
PUR混合料被浇注到下面板层上。
本装置由交流伺服电机及其同步带驱动,可在整个板宽范围内实现自由编程的往复摆动。该部件运行时几乎没有噪音,这对设备的稳定运行有很大影响。
运行时,摆动速度、摆动宽度和幅度均可调节。
此外,在显示器上以图形方式显示速度状态时,可为每种待生产的板型单独选择速度。
确定最佳摆动特性后,该系统可保证每种板型的生产具有稳定的产量和质量。
特别是对于深波屋面板,可以选择摆动速度, 混合头经过深波部位时速度降低。这样可在深波部位浇注更多泡沫,以防止密度不均,并防止板材粘连。
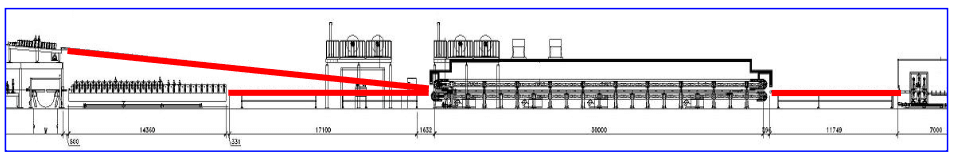
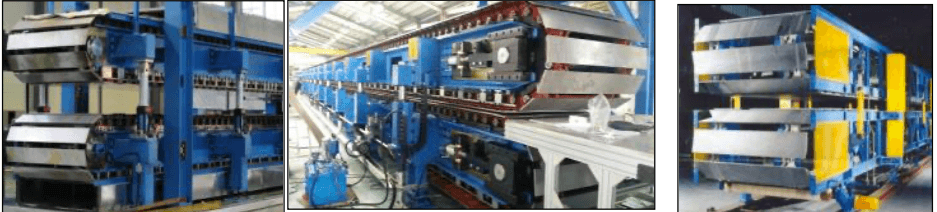
双履带输送系统 --- 24m:
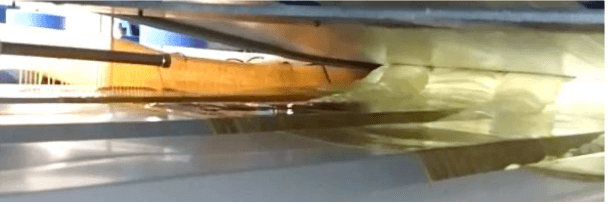
浇注在下面板层上的PU组分混合料被送入内部,并与 双面板上方的面层同步运行,以完成发泡固化。本装置是最核心的部分,对确保夹芯板达到最高标准起着关键作用。
本设备主要由驱动电机、上下链板、可施加提升压力的液压油缸,以及防止PUR外溢的侧板和侧挡块组成。
本装置最重要的部件是链板,需要精密的金属加工
工艺,并对各单元的平整度和变形量有极高的精度要求。
两侧的侧封链将泡沫封闭,并承受泡沫的侧向压力。 由于PU发泡压力很高,需要多个液压油缸来控制泡沫。
液压油缸用于根据所需板厚上下移动上履带输送机。
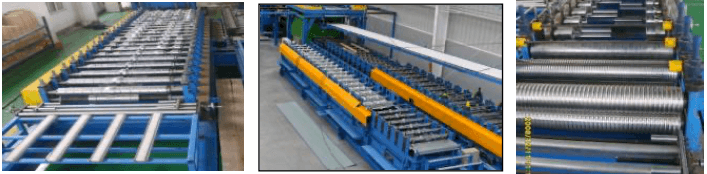
上辊压成型机——固定宽度型(1000mm)
上辊压成型机主要负责成型下卷(钢板)两侧的形状,用于屋面板和墙板(含内墙板)的拼接部位。
生产需要不同板型时,可方便地更换调整。
固定式减速机合理布置在底座机架上,便于快速更换辊压成型单元。
下钢板辊压成型单元:屋面板(4波)、无螺栓式SS(冷库)板
安装方式——移动导轨式
 电加热预热系统
本装置用于在辊压成型工序后将上、下钢板加热至适中的
温度。
由于聚氨酯在适中温度下发生化学反应,因此对钢
板加热可以激活PUR,使钢板与
聚氨酯泡沫之间的粘接强度更高。
加热机构采用由燃气或电加热器加热的气流,吹向
上、下钢板。
温度传感器安装在上、下支架上,可将
实际温度设定为所需的任意温度。
为防止热量散失,箱体为隧道式,热风
直接送入隧道内。
预热后钢板温度平均为40~60°C。温度过
高会使PUR提前反应,导致板材质量下降。
循环风温度:最高90°C,可调
钢板温度:40°C~60°C
温控方式:自动控制
加热室尺寸:约4m(长)× 3m(宽)× 3.5m(高)
加热功率:40kW
加热方式:电加热器
冷水机(30RT)
输出压力:最高200bar/min
每台泵的产量 -50Hz时最大32l/min
所需粘度:最大2,000mPas 下辊压成型机钢制枕梁系统:
上辊压成型机钢结构:
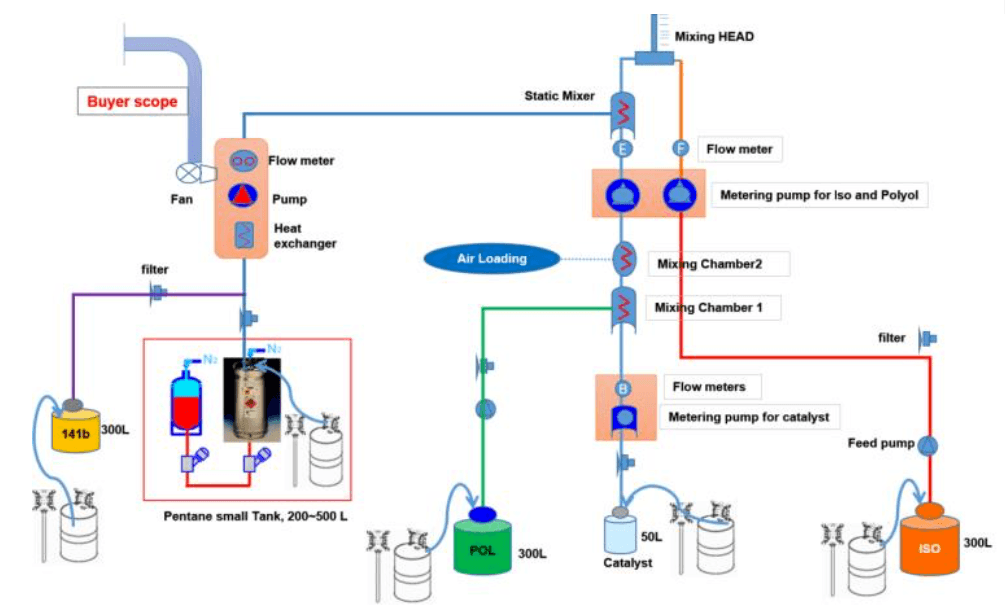
聚氨酯(PU)A、B组分高压浇注装置:
设备功能:
为获得最佳效果,混合头的往复摆动十分重要,
PUR混合料被浇注到下面板层上。
本装置由交流伺服电机及其同步带驱动,可在整个板宽范围内实现自由编程的往复摆动。该部件运行时几乎没有噪音,这对设备的稳定运行有很大影响。
运行时,摆动速度、摆动宽度和幅度均可调节。
此外,在显示器上以图形方式显示速度状态时,可为每种待生产的板型单独选择速度。
确定最佳摆动特性后,该系统可保证每种板型的生产具有稳定的产量和质量。
特别是对于深波屋面板,可以选择摆动速度, 混合头经过深波部位时速度降低。这样可在深波部位浇注更多泡沫,以防止密度不均,并防止板材粘连。
双履带输送系统 --- 24m:
浇注在下面板层上的PU组分混合料被送入内部,并与 双面板上方的面层同步运行,以完成发泡固化。本装置是最核心的部分,对确保夹芯板达到最高标准起着关键作用。
本设备主要由驱动电机、上下链板、可施加提升压力的液压油缸,以及防止PUR外溢的侧板和侧挡块组成。
本装置最重要的部件是链板,需要精密的金属加工
工艺,并对各单元的平整度和变形量有极高的精度要求。
两侧的侧封链将泡沫封闭,并承受泡沫的侧向压力。 由于PU发泡压力很高,需要多个液压油缸来控制泡沫。
液压油缸用于根据所需板厚上下移动上履带输送机。07
12 项参数设备 7
- 前后轮轴中心距
- 24000mm
- 下链板履带高度
- 约1250mm
- 链板宽度
- 220mm
- 链板长度
- 1350mm
- 链板厚度
- 约10~12mm
- 链板数量
- 约500块
- 上链板履带提升距离(维修时需要)
- 最大300mm
- 板厚
- 最小35~最大220mm
- 上链板履带提升时间(至最高位置)
- 约1分钟
- 驱动所需功率
- 约2*7.5kW
- 丝杆升降装置所需功率
- 约7.5kW
- 最高速度
- 8m/min
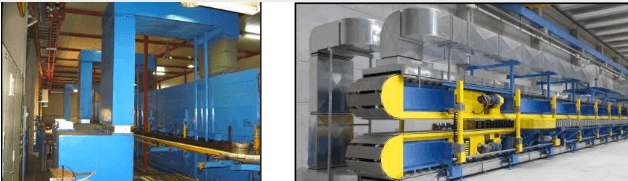
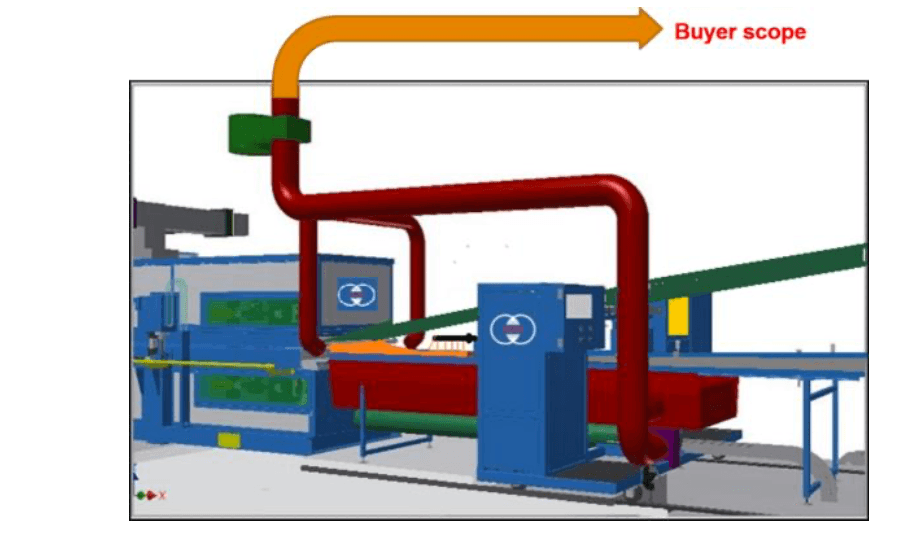
浇注在上下面板之间的PU粘合料化学反应性能优良,需在恒温条件下进行。本装置用于在这一过程中保持恒温并提供热风。
电加热器是加热装置的理想热源,需分别向上、下输送机提供热风。
为确保安全和板材质量,还配有带过热保护装置的自动温控装置
为保持整体温度,箱体需采用保温板。
08
9 项参数双履带输送机加热系统
- 装置
- 电加热或燃气热风循环系统
- 循环风量
- 约18000 3 m/h
- 温控方式
- 自动控制
- 隔冷隔音层
- 50mm玻璃面板
- 加热部件
- 电加热器或燃气
- 循环风机电机
- 15kW交流电机
- 风机风量
- 420m3/min
- 链板温度
- +40 0 C~+70 0 C
- 循环风最高温度
- +120 0 C
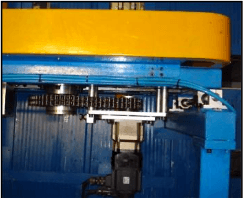
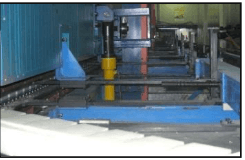
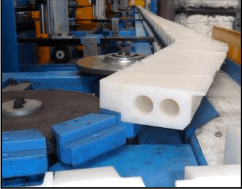 左右两侧装有侧导向装置,借助侧挡块防止具有强大膨胀压力的PU组分从板材中溢出。
调整板宽时,需先固定一侧的导向装置,再固定另一侧的导向装置。移至双履带输送机内侧。 侧封部分:
 本装置用于防止PU组分从板材侧面经链组溢出, 当双履带输送机压住PU发泡压力并输送PU板时,由塑料挡块完成这一过程。
此外,还需配备带过热保护装置的自动温控装置。塑料挡块组的控制装置与双履带输送机同步,因此二者以相同速度运行。
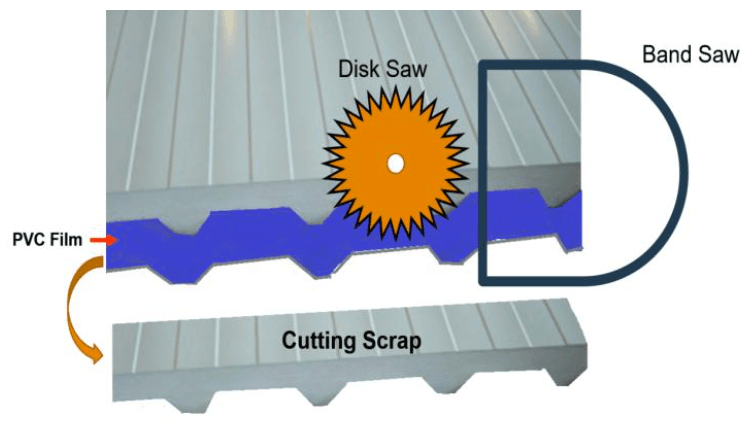
屋面PU夹芯板带锯切割设备:
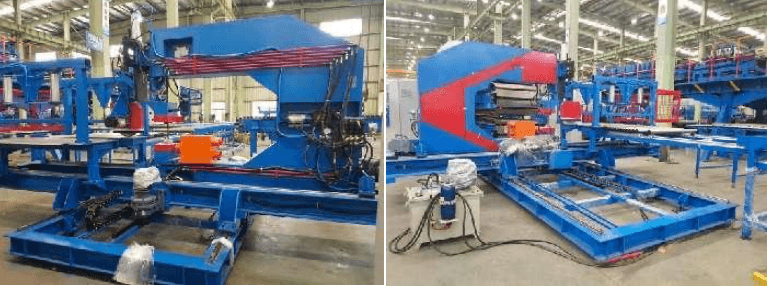
切割速度必须与板材输送同步。本切割装置可手动或自动控制。 龙门架安装在后侧,锯切装置位于生产方向右侧。在这种情况下,也可采用带锯条。横切锯的结构设计便于更换锯带,更换时 生产需暂停,但更换仅需1~2分钟。双履带线按预设速度输送夹芯板。 双履带输送机的转轴上装有增量式编码器。脉冲信号传送至锯的微处理器控制系统。 切割锯根据板长等待启动信号,然后将X轴加速至最高速度。 速度和偏移控制同步后,夹紧装置气动启动,夹紧板材的前部和后部,随后带锯在前侧从左到右完成第一次切割。 锯带转动+90度角。锯切单元持续运行,直至第二个刀片部分也退出切口。切下的板材落在无动力辊道上,并被从锯切工位送来的板材推走。 切割锯以最高速度返回起始位置并旋转约180度。此时切割锯等待下一个启动信号(取决于夹芯板长度),然后重新开始上述流程。 此时切割方向变为从右到左。控制 面板安装在箱体外,可实现自动切割,板长和数量数据由操作人员设定。09
11 项参数设备 9
- 锯切速度
- 10~50m/min
- 切割宽度
- 最大1300mm
- 切割厚度
- 最大200mm
- 下锯轮直径
- 约2000mm
- 锯带宽度
- 16~25mm
- 锯带长度
- 约7300mm
- 切割精度
- ±2mm
- 角度精度
- ±1mm(1000mm宽板材)
- 最小切割尺寸
- 2000mm(6m/min时)
- 板厚
- 35~200mm
- 设备最高生产速度
- 10m/min
切割速度必须与板材输送速度同步。本切割装置可手动或自动控制。本装置安装在切割锯装置的前侧。
10
5 项参数屋面板切割装置
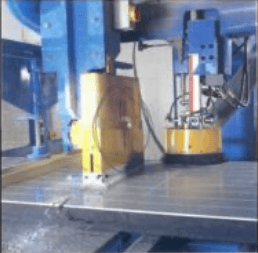
- 切割角度
- 100~300mm
- 切割速度
- 与切割锯速度相同
- 切割宽度
- 最大1300mm
- 切割厚度
- 30~200mm
- 直径
- 约400mm
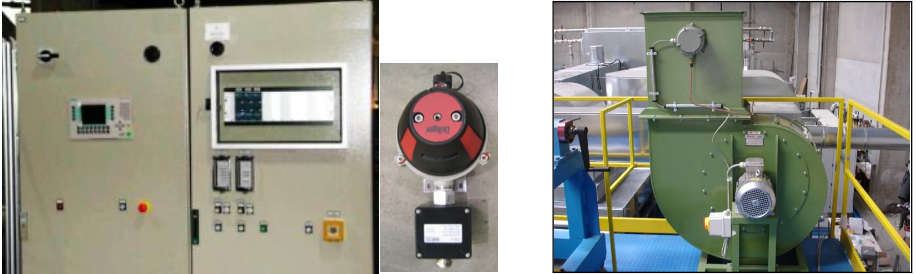
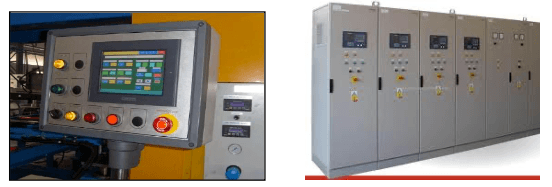
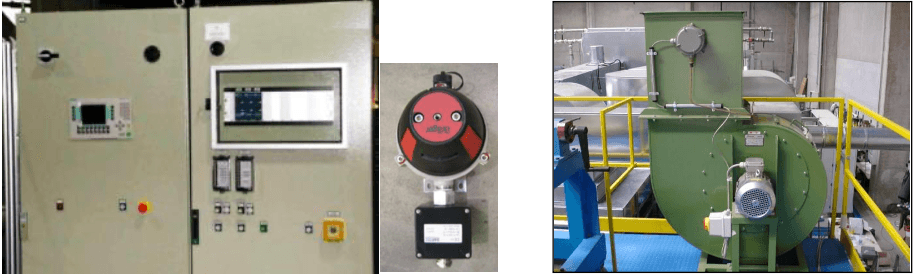
用于启动和控制设备运行所需控制程序及操作的部分。工厂的全部控制元件,如辊压成型段、PU段、双履带输送机及切割装置等,均安装在防护等级IP 54的全封闭钢制箱体内。控制柜具有强力通风系统和内部照明。
11
3 项参数控制面板
- 工作电源
- 3 × 380V或440V,50Hz
- 电压
- 220V,50Hz
- 阀门
- 24V DC
AFEX · 咨询
客服在线快速询价
留下您的姓名和电话——其余事宜由我们的专家处理。
 设备PU聚氨酯夹芯板生产线
您的信息不会透露给第三方
技术参数
数据由厂家提供;配置可能因订单而异。
基本参数
7 项参数- 生产速度
- 约5m/min(以板厚50mm为准)
- 1小时产量
- 300m2
- 1天产量(按每天工作8小时计)
- 2400m2
- 1年产量(按每年工作300天计)
- 720000m2
- 效率80%
- 576000m2
- 年产量
- 约600000m2(单班制)
- 双班制
- 1000000m2
设备 2
9 项参数- 安装本线所需场地尺寸(最小)
- 最小100m(长)*30m(宽)*7m(高)
- 所需操作人数
- 6-8人
- 产量
- 约6m/min,最高10m/min(以板厚50mm计)
- 厂房温度
- 15°C~25°C
- 相对湿度
- 60~70%
- 总耗电功率
- 约300kW(不含加热系统)
- 电压
- 380V/50Hz或440V/50Hz
- 电压波动范围
- ±5%
- 控制柜照明电压
- 220或110V AC
生产线概要
37 项参数- 钢卷(原料)
- 彩钢
- 钢卷(钢板)厚度
- 外层面板:0.4mm-0.7mm;内层面板:0.4mm-0.7mm
- 钢卷重量
- 最大7t
- 钢卷宽度
- 1070、1200(1207)、1220mm(3-4种钢板)
- 设备长度
- 约40m
- 钢卷内径
- Φ508mm
- 钢卷外径
- 最大Φ1,100mm
- 线速度
- 0~8m/min
- 液压压力
- 最大150kg/cm2
- 气动压力
- 约4~9kg/cm2
- 电源
- 380V或440V*50Hz
- 过板线高度
- 离地1,250mm
- 板材类型
- 无螺栓板、屋面板
- 板长
- 最小2,000mm~最大15,000mm
- 板宽
- 1,000mm
- 板厚
- 35~150mm
- 发泡设备特点
- PU/PIR数控设备
- 泡沫密度
- 约35~50kg/m3
- 计量单元
- 高压泵系统(2或4组分)
- 发泡压力
- 最大0.5bar/cm2
- 厂房尺寸
- 最小100m(长)*30m(宽)*7m(高)
- 生产速度
- 约6m/min(板厚50mm),最高10m/min
- 双履带长度
- 24,000mm(24m)
- 作业所需高度
- 最小7m
- 空气压缩机
- 最小10Hp
- 气压
- 约4~10bar
- 厂房温度
- 15 0 C ~ 25 0 C
- PU料罐储存温度
- 22 0 C ~ 25 0 C
- 相对湿度
- 60-70%
- 总耗电功率
- 约300kW(不含加热系统)
- 电源
- 380V/50Hz或440V/50Hz
- 电压波动范围
- ±5%
- 频率(允差)
- 50Hz(±1%)
- 控制面板照明电压
- 220或110V AC
- 阀门及传感器电压
- 24V DC
- PLC
- Siemens或Mitsubishi PLC
- 急停按钮
- 全线至少7个
设备 4
4 项参数- 设备类型
- 液压驱动4轮小车
- 钢卷重量
- 最大7t
- 钢卷宽度
- 最大1,255mm
- 主体材质
- 焊接铁质结构
设备 5
7 项参数- 承载能力
- 最大7t
- 芯轴涨缩范围
- Φ482~Φ517mm
- 主轴
- Φ260mm
- 芯轴驱动
- 2.2kW交流减速电机
- 压辊
- Φ200mm × 400mm(包胶)
- 鼓式制动器
- Φ400mm × 100mm轮式手刹
- 上压辊升降
- 气缸
设备 6
5 项参数- 切割速度
- 0.5秒
- 剪切能力
- 1.0mm(厚)*1,250mm(长)
- 剪切方式
- 气缸
- 主机架
- 焊接钢结构
- 辊轴
- Φ70mm × 最大1,300mm(长)
设备 7
12 项参数- 前后轮轴中心距
- 24000mm
- 下链板履带高度
- 约1250mm
- 链板宽度
- 220mm
- 链板长度
- 1350mm
- 链板厚度
- 约10~12mm
- 链板数量
- 约500块
- 上链板履带提升距离(维修时需要)
- 最大300mm
- 板厚
- 最小35~最大220mm
- 上链板履带提升时间(至最高位置)
- 约1分钟
- 驱动所需功率
- 约2*7.5kW
- 丝杆升降装置所需功率
- 约7.5kW
- 最高速度
- 8m/min
双履带输送机加热系统
9 项参数- 装置
- 电加热或燃气热风循环系统
- 循环风量
- 约18000 3 m/h
- 温控方式
- 自动控制
- 隔冷隔音层
- 50mm玻璃面板
- 加热部件
- 电加热器或燃气
- 循环风机电机
- 15kW交流电机
- 风机风量
- 420m3/min
- 链板温度
- +40 0 C~+70 0 C
- 循环风最高温度
- +120 0 C
设备 9
11 项参数- 锯切速度
- 10~50m/min
- 切割宽度
- 最大1300mm
- 切割厚度
- 最大200mm
- 下锯轮直径
- 约2000mm
- 锯带宽度
- 16~25mm
- 锯带长度
- 约7300mm
- 切割精度
- ±2mm
- 角度精度
- ±1mm(1000mm宽板材)
- 最小切割尺寸
- 2000mm(6m/min时)
- 板厚
- 35~200mm
- 设备最高生产速度
- 10m/min
屋面板切割装置
5 项参数- 切割角度
- 100~300mm
- 切割速度
- 与切割锯速度相同
- 切割宽度
- 最大1300mm
- 切割厚度
- 30~200mm
- 直径
- 约400mm
控制面板
3 项参数- 工作电源
- 3 × 380V或440V,50Hz
- 电压
- 220V,50Hz
- 阀门
- 24V DC
成套配置
设备配套的机组和附件。各项技术参数见上方。
交货与安装调试
从咨询到投产——依据合同分四步完成。
咨询
明确您的需求,准备配置方案和商务报价。
签订合同
交期、付款方式和保修条款均在合同中约定。
物流配送
设备从厂家直接运送到您的现场。
安装与培训
我们的专家负责设备安装调试,并培训操作人员。
常见问题
关于交货、合同和物流跟踪的常见问题。
我可以在线跟踪我的订单吗?
您可以在线跟踪订单。在乌兹别克斯坦,我们率先推出了通过GPS系统监控货物、确定货物位置并估算到达时间的机制。您只需输入合同编号,即可获取这些信息。
货物需要多长时间送达?
交货期在多数情况下取决于生产厂家。大多数大型生产设备的交货期是普通设备的2-3倍。如为现成设备,交货期30天起。设备在乌兹别克斯坦境内办理清关手续和认证流程所需的时间不包括在内。
有哪些运输方式?
根据货物种类和下单时间,货物将通过以下方式从国外运抵乌兹别克斯坦境内:
航空运输
铁路运输
陆路运输
多式联运
签订合同需要我提供哪些材料?
成为我公司的客户,您需要提供:
经营主体登记证书;
银行账户信息;
纳税人识别号(STIR);
负责人护照复印件;
用于确认合同的企业公章
咨询
一起探讨您的项目
如需设备选型、技术方案和报价方面的建议,请联系我们。